
终端机模具调试方法介绍..
文章来源:本站 发表时间:2020-11-20 点击: 850

1、线夹的强度调整
(1)请松开固定螺栓;
(2)通过旋转调节螺栓来调节线夹的强度;
在X方向上拧紧:线夹的强度变轻
Y方向扭曲:线夹变得稍强
(3)请用固定螺栓锁定并固定调节螺栓。
注意:
在压接端子后将切刀缩回时,如果切刀在发出“ pop”声的同时迅速后退,则表示夹紧力过大。请重新调整线夹的强度。
如果长时间在发声时使用端子机,则会损坏切刀。
2、刀片安装确认
([1)请确认刀片的安装顺序是否正确
参考:

1、否。刀片之间有26个垫片,每次要更改剥线长度时,请更换它;
请放入板厚(剥离长度)为-1.0mm的垫片中。
不。 24剥皮刀片,请根据处理过的电线的厚度进行设置。
2、刀片固定螺栓的长度应为以下长度:
刀片固定螺栓(右):剥线长度+ 6mm;
刀片固定螺栓(左):刀片固定螺栓(右)+ 2毫米。
注意:
1.剥去护套外径较大的电线时,请卸下25号线夹;
2.切割刀和剥线刀的组合会根据电线的类型或尺寸而有所不同。有关详细信息,请咨询销售员。
(2)刀片切割量的调整
松开固定螺钉后,通过旋转刀片调节螺钉来调节刀片切割量:
X方向旋转:切削量变浅;
沿Y方向旋转:切削深度变深。
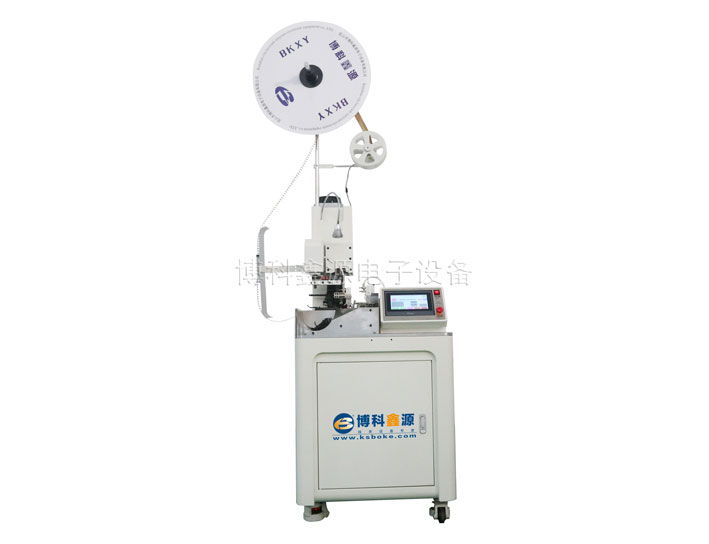
3、发送终端位置调整
(1)请使用手动手柄旋转剥离部分的凸轮轴,使滑块处于最大后退状态;
(2)请使用手动手柄旋转终端机的轴,以确认终端是否已发送到正常位置;
(3)如果发送端子的位置不合适,请通过调节冲压工具的轴发送端子微调杆来调整发送端子的位置。
请使用手动手柄缓慢旋转机器轴,在终端发送到末端时停止旋转,并使用传输终端微调杆调节传输终端的位置,如下图所示:
4、压接高度调整
(1)请使用手动手柄旋转剥离部分的凸轮轴,使滑块处于最大后退状态;
(2)请把端子发送到压接位置上方一格的位置;
(3)使用手动手柄旋转终端机的机器轴以压接端子。如果未达到压接高度端子机,请松开终端机认证的2个冲头安装板固定螺钉,然后使用匹配调整零件的杆,在观察端子的压接高度的同时放下打孔杆,然后粗略调整压接高度;
尽管在设计上,可以通过旋转一个刻度尺将安装在冲杆上的刻度尺升高和降低0.1mm,但请仅将其用作参考。
([4)请左右均匀地固定端子冲头的2个冲头安装板固定螺钉;
(5)请使用压接高度微调杆和皮质高度微调杆来微调压接高度。
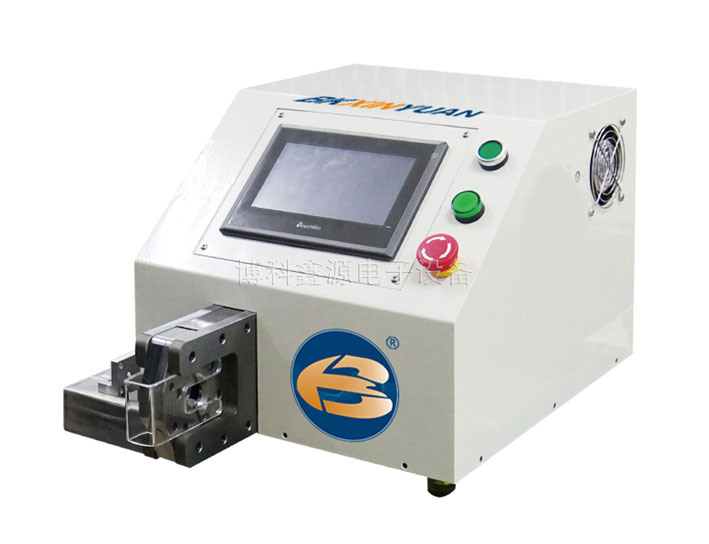
注意:
防止冲压工具的刀片与切菜板直接碰撞;
当需要调整冲杆时,请务必在上止点的条件下进行。
5、剥离位置调整
(1)打开剥离部分背面的外壳,里面有2个带蝶形螺母的螺栓;
(2)请完全松开外部固定翼形螺母;
(3)通过前后调节蝶形螺母,滑块可以整体前后移动,从而改变剥皮位置;
(4)调整剥离位置后,请使用固定蝶形螺母牢固地固定前后调整蝶形螺母。
6、去除皮屑
请拉下过滤器的锁,旋转过滤器,直到下部容器和上部的两条标记线匹配,然后拉出下部容器。
在模具的受压端子的下部,端子渣会粘附在其上。如果不将其取出,模具将倾斜或损坏,从而导致产品损坏。
(1)将模具放置在垫子上或将其卸下时,垫子的位置无法更改,以防止用双面胶将其固定;
(2)将模具放在垫子的开口处;
(3)将模具放在垫子上时,将其在垫子的顶面上滑动以将其取出,然后将模具放在垫子上时将其滑出。
注意:从垫子上有一个空圆的方向开始,将其向相反的方向旋转90度,这是将其滑离的方向。
防止端子模具因磨损,变形和其他不确定的相关因素而失效;
在开始操作之前的检查过程中,使用千分尺测量芯线压入部分的宽度。
加强对底线压紧部分宽度的确认,以防止由于粗心造成的缺陷。
根据现有管理方法确定压制方法
终端刀片使用了200,000次后的管理措施:
取下刀片并使用CCD确认刀表面或刀刃上是否有划痕或裂纹。此时,请使用抹布或气枪清除端子被按下后发生的碎屑。
将CCD检查结果记录在端子模具检查表上,如果没有问题,将继续使用100,000次,然后使用CCD进行确认。如果有划痕或裂纹,请用新的刀片更换刀片。
7、接线端子模具的维护
防止生锈定期在端子模具的整个主体上涂抹防锈油。清洁主体与轴承之间的连接以及轴承后,擦去少量黄油。