
漆包线点焊机的组成和特点..
文章来源:本站 发表时间:2020-12-24 点击: 1154
点焊点焊机-单股多股线束漆包线
焊接
1、点焊机设备组成
漆包线点焊机由精密逆变焊接电源,CCD成像系统和精密焊头组成。
2、主要功能
ü无需任何焊料或辅助材料,就可以直接焊接ф0.02-ф10mm漆包线;
ü固态焊点,导电性好,可靠性高,节省成本,操作简单方便;
ü焊接方法稳定且符合欧洲指令和安全法规。
3、主要应用:
这套漆包线点焊机系统广泛应用于电机片式电感器,微型手机电机转子端子机,铜箔漆包线的焊接,片式变压器,高频通讯元件,感应IC卡,微型报警器,时钟线圈,扬声器,耳机,天线,麦克风,免提耳机,光学设备,厚膜电路,模块和其他带有小线圈的电子组件。
未点漆的带漆丝点焊焊接实例
未点漆的点焊,手机振动电机焊接的示例图片
2.电机引线多股漆包线焊接机---铜鼻子端子热熔焊接机工艺实例:
漆包线和铜鼻子的热熔焊接工艺是蒸发漆皮(节省刮漆的过程),并通过相邻金属表面的熔合在金属分子层之间形成熔合,几乎融合总体而言,与端子压接后相邻的铜线仍是独立的单独金属相比,热焊接部件的密度更好,并且几乎没有空隙(如图所示)。图1)。良好的导电性,极低的电阻率)或接近零,有效地提高了电机的耐用性,不易产生热量,并且没有潜在的质量隐患。
TOP热熔焊机的工作原理和步骤:
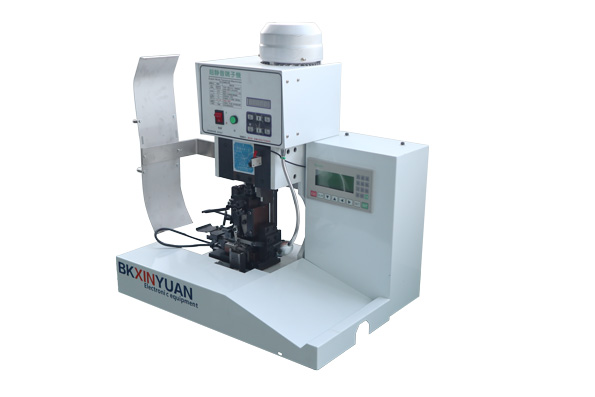
电动机定子铜鼻的热压焊接将电极产生的电阻热传递到端子,并利用电阻热确保剥去导线的镀层,然后依靠电流产生依靠端子的夹紧力加热金属丝,使之熔化,以确保键合密集的热压过程。作为焊接支持,以TOP命名的钢丝热熔焊机需要使用铜端子或铜管。热焊接过程包括需要同时进行的两个操作:1、电极之间的电流加热铜端子或铜管并导致漆包线漆上的气化,2、电极压力支架上的螺丝将其压缩为一体,具有极高的电机性能。
具体步骤:
1、电流加热,使电磁线(漆包线)的漆皮汽化以露出金属部分;
2、上光皮革蒸发后,进一步加热为铜线和铜线连接在一起提供了条件;
3、最后,进一步加热并施加压力,清洁后的铜线将热量彼此传递并扩散。铜线熔合在一起,并且铜线和端子也连接在一起。
4、断开电源后,需要保持压力以避免铜线连接松动。
5、通过这种焊接方法形成的连接坚固耐用,几乎具有“零电阻”连接。
多股漆包线焊接截面的例子
热熔焊接的顶级优势:
1、无需事先去除油漆,无焊料,无焊条;
2、每条漆包线均为100%导电,并且三相线的电阻差很小,一般在0. 5%以内;
2、铜线清晰可见,并且横截面几乎是无缝的;
3、漆包线不能被拉出,而只能被拉下。当单根线折断时,相对张力较大;
4、铜端子或铜管的变形相同,焊接后铜端子的厚度在0. 1mm以内不平衡;
6、操作员只需要进行非常简单的培训,操作员只需要启动并选择参数;
7、快速的生产效率,一次只需几秒钟到20秒即可完成;
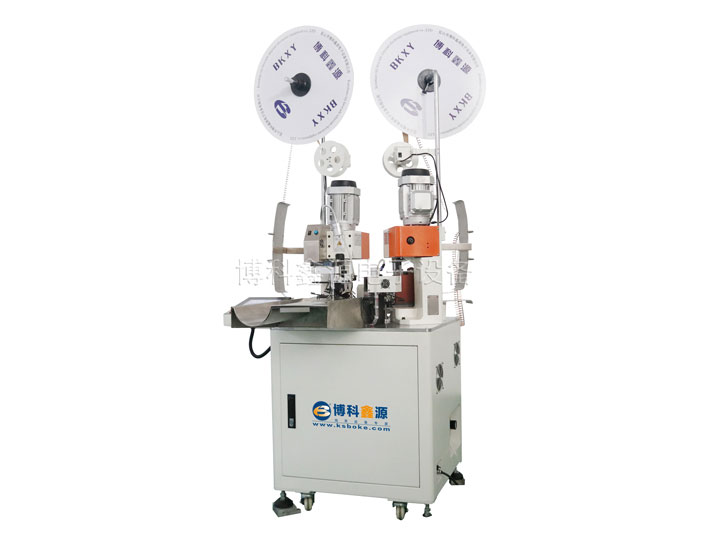
高级焊接电源和变压器:
使用中频逆变焊接电源,电流输出稳定,闭环控制,不受电网电压的影响。定制的变压器适用于电机引线焊接中的大电流和长期电流输出。
与普通的工业变频器相比,中频控制器具有以下优点:
1.三相交流电源输入,平衡功耗;高功率因数;
2.对于相同的焊接工件,缩短了焊接时间,节省了功率,并扩大了焊接稳定区;电极寿命增加;
3、软件的特殊升级,特别是满足对电机定子导线焊接的高要求,确保电流的稳定性,并满足高负载的使用。
4.可以避免过度燃烧漆皮;
5.电流的快速响应控制提高了焊点的质量。
6.独特的热能控制系统可确保连续焊接期间铜管的变形趋于一致。
主要功能:
1.最多可以编程20组焊接规范,并且可以根据规范编程并保存不同的铜端子;
2.三阶段加热过程:预热,焊接和回火;
3.焊接部分最多可设置为99个脉冲时间以重复通电;
4.可以为压力控制编程不同的规格,并且可以将其存储和存储,并且不再可以重复设置压力。需要与SMC电动比例阀配合使用。
#p#分页标题#e#5.可以存储焊接电流和时间;
6.焊点计数功能。
技术参数:
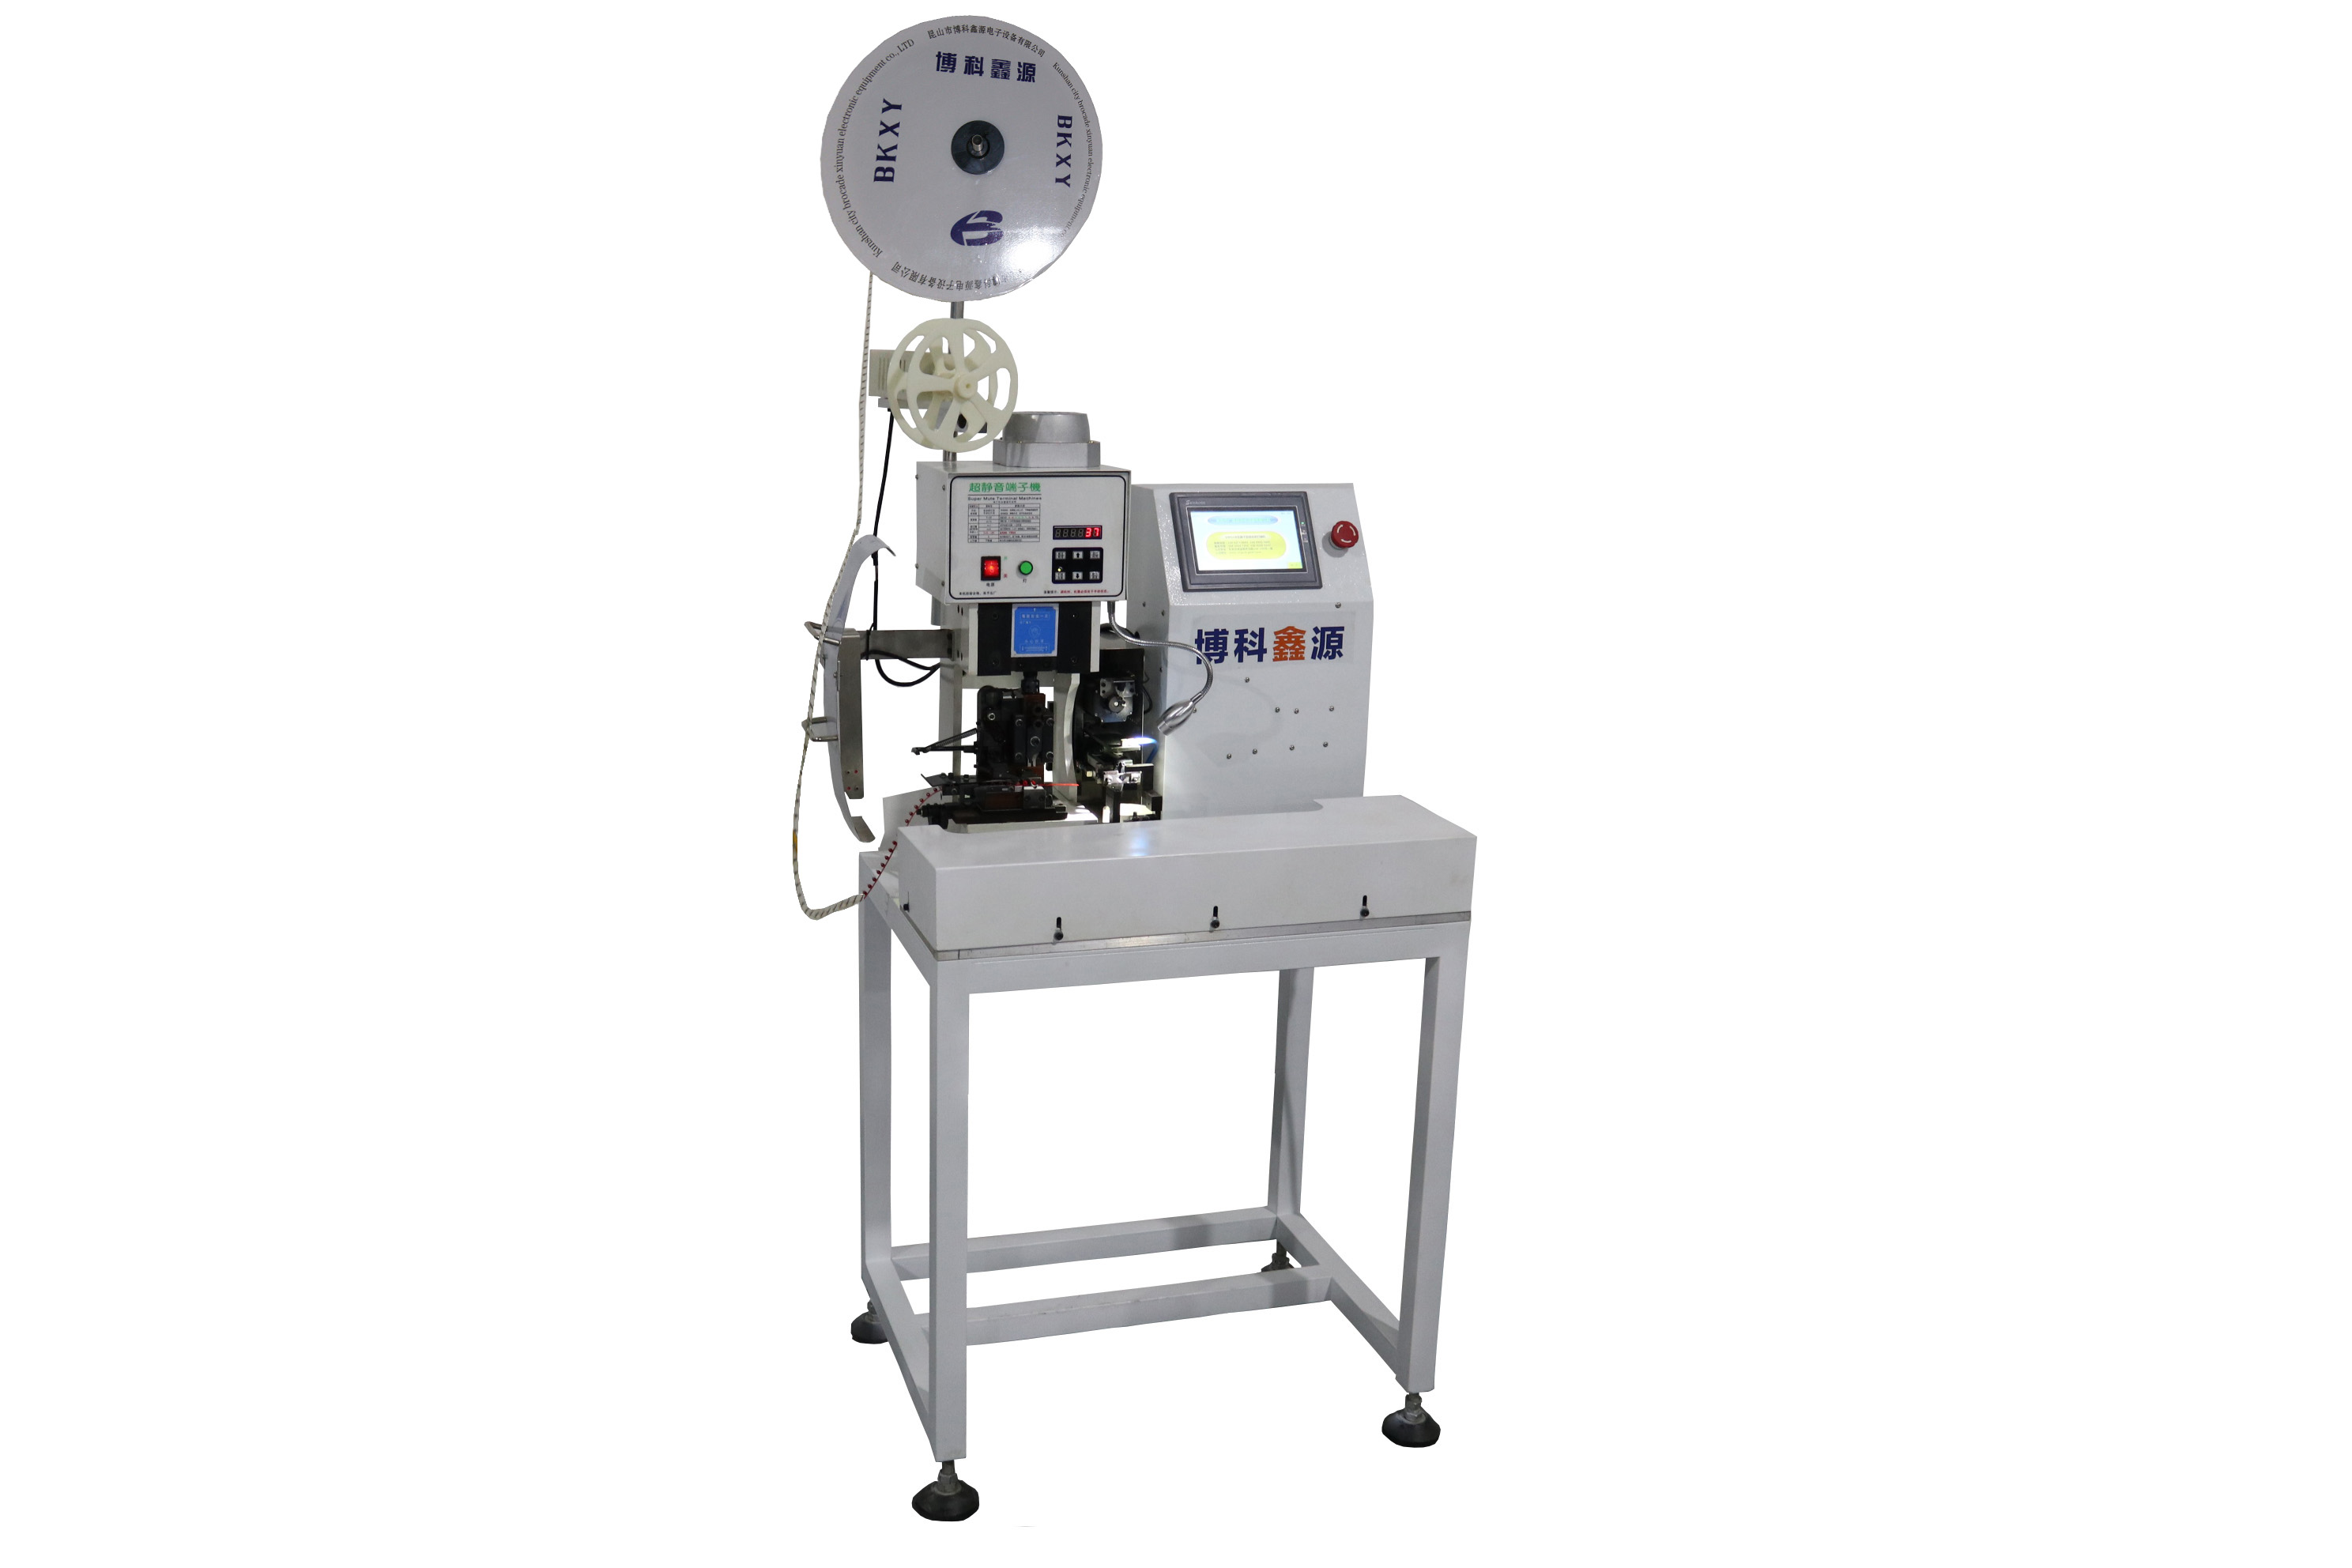
1.输入电压:三相380V,50HZ / 60HZ,电源波动+10%,-20%;
2.输出电压:单相PWM输出500V;
焊接电源控制器的节电系统:
电流节省系统可以保存每条焊接电流(生成EXCEL表格),并为日常生产管理提供强大的数据支持。可以对电流进行自适应调整,以实现热量和温度之间的平衡。
强大的监控系统可确保焊接质量:
1、铜端子变形(位移)监控
为了确保焊接的一致性,专门开发了控制系统。该系统需要位移传感器“ Siemens PLC”的帮助。通过该系统,PLC可以在焊接过程中收集压力和位移参数端子机,并保存并立即对其进行监控。
铜端子(铜管)的变形可以通过PLC进行设置和保存,并符合当前的设置规格。焊接过程中,当铜端子(铜管)的变形量达到设定值时,焊接电源将停止放电并保持1-3S,并抬起油缸以进行更稳定的焊接。
变形量仅需由PLC设置,而不受气缸行程的限制。
(1),当变形不在设定值范围内时,会报警;
(2),铜端子变形的不平衡度在0. 1mm以内。
(3),可以选择密码扫描枪,可以通过扫描密码枪来扫描定子编号,并且保存的数据可以与定子编号相对应
2、压力设定系统和压力监测系统
控制器(焊接电源)具有自己的压力设定系统,并与SMC电动比例阀配合使用。对于每个规格端子,我们可以设置相应的压力并将其保存。这样可以避免在更换不同规格的铜端子时重置压力。
(1),配备SMC电动比例阀,控制器可以通过数字方式设置并保存与各组规格相对应的压力值,以避免因手动调节压力而导致压力不一致可以自动切换对应于不同压力值的不同规格的铜端子,无需设置。在整个焊接过程中,每个时间间隔可以设置为不同的压力,以获得更好的焊接效果。
(2),装有压力传感器,可以实时显示压力值并可以保存。压力具有监视功能。当压力超出设置范围时,将发出警报。
(3),配有压力开关,当气压低于设定范围时,会发出警报。
(4),配有精密调节阀,可确保气压的稳定性。
设备操作流程:
1、操作员将要焊接在电动机上的端子的位置对准下部电极的焊接区域;
2、用脚踩下上部电极的同时踩下“脚踏开关”,上部电极将按下产品,再通过手工焊接再次按下“电源开关”,上部电极会自动焊接后重设-切换焊接点以循环操作-将产品重新投入生产线-重复该操作。 (可以通过按紧急停止开关重置任何过程。)
我们的焊接机可以保存20组参数,每组参数可以节省焊接电流和焊接时间。
焊接不同规格的端子时,只需通过操作界面的触摸屏选择相应的参数即可。
生产节拍:
焊接线鼻,时间是8S-20S。
主要技术参数:
电压:
380 V(±5%)50-60Hz
最大功率(占空比):
100KVA(20%)
工作压力:
6bar / 0,6MP
工作温度:
+ 10°C?+ 40°C
焊接温度:
600°C
空气消耗:
5升/分钟
程序数:
20个小组
点焊头压力范围:
高达4200 Kg的气动/油压系统
电极直径:
8 -36mm(外部)
焊接时间:
取决于焊接类型
焊接范围:
连续焊接能力:整个横截面5mm2-70mm2(铜管的最大直径为1 5. 5mm)
尺寸:(LxWxH)mm
900x800x1869
样品分析:所有样品均为用铜鼻子焊接的多股漆包线,使用我们公司的热焊技术,与铜鼻子接触的漆包线表面的涂料已被汽化,内部金属丝被暴露。导线之间的紧密接触中没有空隙,并且形成了良好的导电通道。漆包线与铜鼻子的焊接强度可以满足要求。返回搜狐查看更多