
自动终端机维护过程和使用注意事项..
文章来源:本站 发表时间:2020-07-28 点击: 848
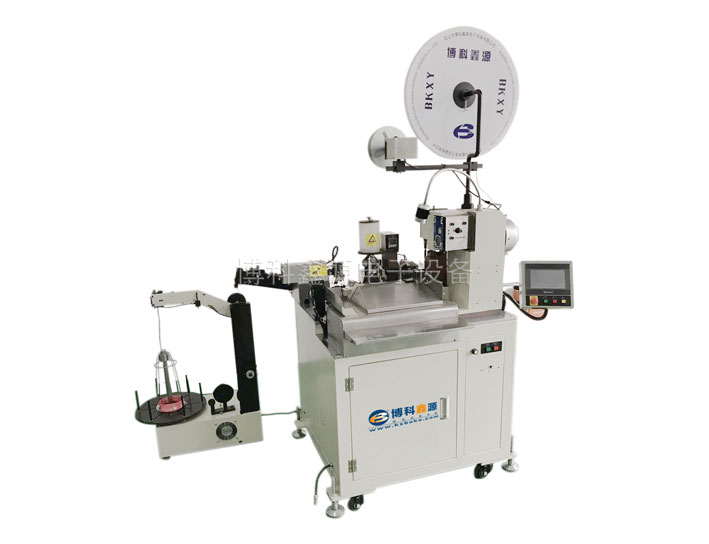
对于许多现代企业而言,它与诸如全自动终端机之类的设备密不可分. 在使用过程中,只有注意到相关事项,设备才能更好. 发挥作用,避免发生安全事故. 由于是机械设备,因此不可避免会发生故障. 即使我们不了解深奥的维护知识,也必须掌握自动终端机维护过程. 下面,我将带您了解一些自动终端机的维护过程以及自动终端机的用法. 注意:
自动终端机维护过程
1. 操作员发现问题
这里有两种情况
严重关机并关闭电源
严重的操作员会关闭并关闭电源. 如果在使用过程中出现问题,尤其是有燃烧的气味,异常的噪音等,通常会更加严重. 操作员需要及时关闭电源. 损坏并确保安全.
不要认真维护运营和现场
如果不严重,只会出现产品质量的轻微波动. 操作员发现可能存在问题,但未发现设备的重大问题. 您可以直接要求内部维护人员进行检查,而无需停止机器.
2. 由维护人员检查工厂内部设备
及时通知备用维修人员,并告知其基本情况后,将对自动终端机进行检查. 这里也有两种情况
自己处理小故障
在设备维护人员检测到问题不严重之后,找到相关的问题点,进行维修,更换站立的部件,然后它就可以正常运行. 试运行后,将其移交给操作员进行技术生产.
严重错误无法处理
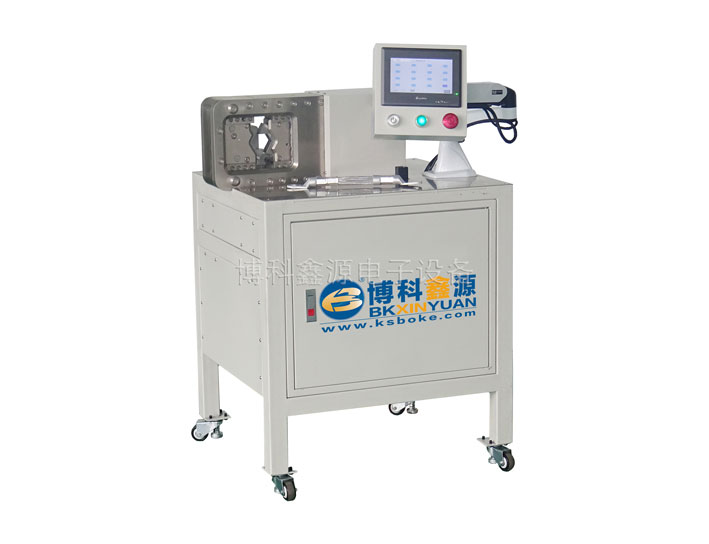
检查后,找不到问题,或者发现问题很严重,无法独立处理,如果更换了相关零件,则需要报告给工厂负责人和自动终端机将及时召集制造商进行现场维修和检查.
3. 自动终端机制造商的处理结果
根据制造商的处理结果,将给出计划和报价,并在批准后进行相关维护操作. 维护完成后,设备维护人员将重新检查,确认并接受设备.
自动终端机的常见故障和解决方案
静默终端机的故障排除和维护: 操作期间无法启动或停止机器
首先检查是否有电流输入(220V)和6KG气压,然后分别检查是否达到设定的总量,是否有无线材料或某些操作部件被卡住以及自动终端机连接到信号或电源. 终端机没有压接.
A. 脚踏开关有故障,请更换新的脚踏开关.
B. 如果连续击中,请检查接近开关.
C. 保险丝烧断,换上新的保险丝.
D. 机械作用缓慢. 每天向滑块的油孔(1个孔和3个滑动表面)和模具(3个孔)中加黄油1-3次. 机械工作环境温度(-2°至50°).
E. 电机故障(烟,异味),更换电机180W,注意电机电压.
F. 模具被卡住,无法上下滑动:
使用扳手转动主轴末端的螺钉,使主轴驱动滑块向上和向下滑动以驱动冲头,以查看上下铆钉刀片是否被划伤,以及端子是否被划伤阻塞上刀片.
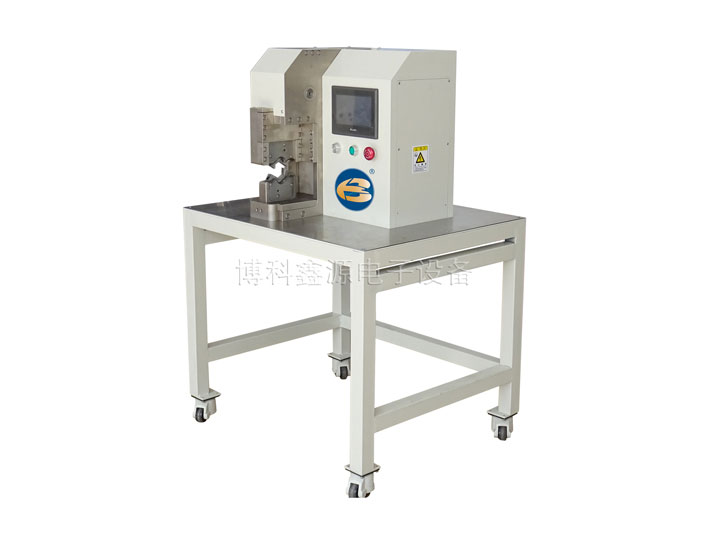
G. 换刀:
注意: 更换工具模具时,请将机器置于手动模式.
压接端子上露出的铜线不均匀
1. 检查枪形摆臂导管是否已连接到导线上
2. 用摆臂导管检查终端机的刀刃是否相??对笔直
3. 检查终端机的辅助夹是否松动
4. 检查终端机和自动机之间的距离是否已更改.
a)总体模具高度调整:
松开打孔器的压紧螺钉,并使用小圆杆转动调节螺钉杆(圆周上有六个相等的孔),顺时针向上旋转,逆时针向下旋转(每个相等的孔为0.25毫米)旋转),将打孔器调整到合适的位置,然后拧紧打孔器压缩螺钉(即,调整芯线压接高度).
b)调整上内刀和上外刀之间的高度:
微调PVC压制的高度,松开上刀压缩螺钉,拉出并旋转,从1到8共有8个指示器,数字越大,PVC刀片的高度越低,高度越高每个指示器的差为0.1mm. 调整到适当的位置(即调整线皮的压接高度).
c)进料部分的调整:
1. 按下向上和向下键,将滑块移至最高点,松开进纸杆固定座的压缩螺钉,并旋转进纸调节螺钉(顺时针向后,逆时针向前),然后将端子传送到刀片中央
2. 将滑动材料调整到合适的位置,调整完成.
#p#分页标题#e#自动终端机的电线的束线长度不一致

1. 送丝辊太紧或太松. 如果是因为这种现象而发生问题,那么我们只需要使用滚轮微调件来调节两个轮子之间的间距,以使电线不会变平或太松. 如果您松开滑条,则可以解决此问题;
2. 矫直机太紧或太松. 如果是因为这个问题,那么我们应该调整矫直机,使其达到矫直效果并可以顺利发送作为处理它的准则;
3. 剪线刀片磨损或刀片边缘磨损. 对于这种现象,我们只需要更换新刀具.
剥线机的内部电路路径
电路的通断是影响剥线钳能否正常启动的直接因素. 在一种情况下,操作员可以检测到它. 电路检测可能需要电工和供应商的售后部门来完成. 为了保护设备的性能,可能需要将其送回工厂进行维修. 本文开头介绍的WG4806机器出现故障的主要原因是客户从其他公司购买了顶杆和电路附件,这是由于安装过程中安装不正确所致.
由于过多的定位和锁定配合尺寸,不良的加工质量一致性和总分离力而导致的涂层差,腐蚀,擦伤,塑料外壳飞边,开裂,接触零件的粗加工,变形等导致外观差尺寸过大引起的互换也是一种常见且频繁发生的疾病. 这些类型的故障通常可以在检查和使用过程中及时发现并消除.
长度不均匀,电线的实际长度小于电线的设定长度.
1. 电线的厚度不均匀.
2. 滚筒上有灰尘,需要清洁. 由于导线表面上的蜡全自动端子机,导线入口和导线出口传输辊会滑动.
3. 取出导线,将程序设置为“ 00”,使机器空闲,然后停止机器,以检查导线入口或导线出口辊是否旋转平稳或是否卡住.
4. 线框被卡住,导致入口线滑动.
电线有时无法完全切断
1. 用机油润滑叶片的活动部件,然后重试. (机油每8小时运行一次)
2. 缓慢调整速度,然后重试.
3. 检查电线是否小于AWG10#(6mm2).

4. 刀是否变钝.
自动终端机的常见故障和解决方案
自动终端机的操作方法简介: 自动终端机维护
1. 根据电源指示灯打开剥离器的电源.
2. 确保机器正常运行且没有异常声音(如果有异常声音,请停止机器并联系专业人员进行维修).
3. 根据剥皮的要求设置相应的参数(线长,剥皮长度,总数,固定数量,速度等).
4. 在生产之前,必须尝试剥去几根电线以检查它们是否符合要求,是否存在不洁的剥皮,外壳的剥皮,内核的剥皮,剥皮和其他不良现象.
5. 如果需要更改处理参数等,请先停止机器再进行设置.
6. 如果在使用过程中发现异常情况或测试结果异常全自动端子机,则必须立即切断电源以停止使用.
7. 使用后,请保持机器的5S工作和维护.
使用自动终端机的注意事项
1. 在自动终端机运行过程中,如果机器和设备出现异常,请注意及时关闭电源. 关闭电源后,您需要及时去维护人员进行维护和调试.
2. 在使用设备的过程中,如果需要调试或拆卸机器零件,请勿未经授权进行操作. 请让指定人员帮助您完成相关工作. 只有这样,才能更好地保证使用的安全性,减少不必要的设备损坏.
3. 在操作设备的过程中,请勿在未切断设备电源的情况下将手指或身体的任何部位伸入设备的打孔范围内.
简而言之,以上是自动终端机的维护过程. 为了避免不必要的安全事故,在日常操作中不得忽视常见的故障和使用注意事项. 另外,购买时要注意,一定要选择质量保证的设备,这也可以在一定程度上防止事故发生.
上一篇:终端机操作规程.doc..