
自动剥离方法和自动剥离机技术..
文章来源:本站 发表时间:2020-08-10 点击: 679

本发明的专利技术公开了一种自动剥线方法及自动剥线机. 自动剥线方法包括S1,将主线向前移动到刀架机构一设定距离A; S2,刀片组将前端的导线切断; S3,刀片组露出切割位置; S4,将主线移至刀架,机构方向向前移动设定距离B; S5,刀片组在切割位置圆形切割主线; S6,主线从刀架机构方向移开设定距离C,C≥B; S7,执行步骤S3后,将主线向刀架机构方向移动设定距离D,D> C; S8. 在执行步骤S5之后,将主线从工具保持器机构的方向移回设定距离E,E
自动剥离方法和自动剥离机
下载所有详细的技术数据
[技术实施步骤摘要]
自动剥线方法和自动剥线机
这项专利技术涉及剥线
,特别涉及自动剥线方法和自动剥线机.

技术简介
当前,传统的自动剥线机首先使用后端压辊机构将导线传送到刀架机构. 剥去导线的前端后,将导线发送到前压辊,然后前压轮将导线返回到刀架. 然后剥去电线后端的绝缘层,以便剥去电线两端的绝缘层. 此方法是由于前压力轮与刀座之间的间隙尺寸(间隙尺寸=前两个压力轮的切点与刀片之间的距离)大于压力轮的半径,以及剥线长度小于或等于该间隙尺寸,会造成向前的压力. 车轮旋转时,无法压线,也无法剥去后端线皮,使剥线机无法剥短线. 因此,对于长度小于2.8cm的电线,通常使用剥线钳手动去除两端的绝缘层,导致剥线效率极低.
技术实现思路
鉴于现有技术中的上述缺点,该专利技术的目的在于提供一种自动剥线方法及自动剥线机,能够完成短线的自动剥线,从而提高了短线的剥线效率. . 它是用于EDM脉冲EDM加工的夹具,可以有效地加工多形状和多特征的零件. 为了达到上述专利技术的目的,该专利技术采用的技术方案是提供一种自动剥线的方法,包括: S1,压辊机构和使主线前进的线机构. 沿刀架机构的距离A方向,使主线位于刀架机构的切割位置; S2,刀架机构中的刀片组执行第一设定动作,将前端的导线切断. S3,刀片组执行第二设定动作以露出切割位置; S4,压辊机构和线机构将主线向刀架机构的方向前进设定距离B; S5,刀片组进行第三设定动作,并在切断位置处圆形切断主线; S6,压紧. 滚轮机构和钢丝机构将主线从刀架机构移开设定距离C,C≥B; S7. 在执行步骤S3之后,辊机构和线机构将主线沿刀架机构的方向向前移动. 固定距离D,D> C; S8. 在执行步骤S5之后,压辊机构和线机构将主线从刀架机构移开设定距离E,E <B. S9,压辊机构和拉线机构将主导丝向前移至刀架机构设定距离F,F≤E; S10. 在执行步骤S2之后,判断刀片组执行第一设定动作,第二设定动作还是第三设定动作的次数是否大于预设次数,如果是,则剥离结束,否则执行进行步骤S11; S11,压辊机构和线机构将主线移动到刀架机构一段设定距离G,G> EF,然后返回步骤S2.
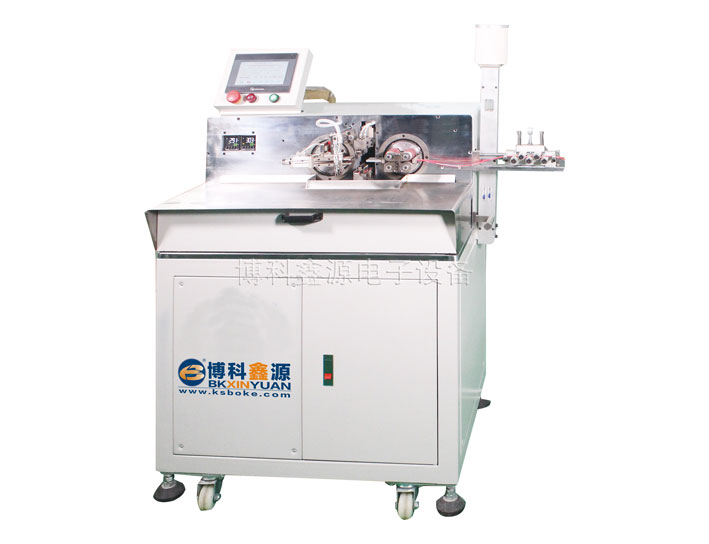
进一步,E-F = 0.1-0.3mm. 此外,B = C. 另一方面,提供了一种自动剥线机,该自动剥线机包括具有压辊机构和线机构的主体,压辊机构的数量为一个,并且该主体被安装用于执行任何自动剥线操作. 权利要求1-3的方法的控制单元. 此外,压辊机构包括彼此协作的上压轮和下压轮,并且上压轮和下压轮的相对的外表面设置有橡胶层. 此外,上压轮和下压轮之间的切点的直线与线机构中的线管的中心线在同一直线上,并且刀架组的中心点位于电线管中心线的直线. 此外,上压轮和下压轮由同步反向驱动机构驱动. 此外,刀片组包括相对布置并能够相对线性运动的第一刀片和第二刀片. 第一叶片和第二叶片的相对侧为“ V”形剥线机设备,并且第一叶片和第二叶片以交错的方式布置. ,第一刀片和第二刀片的切削刃位于“ V形”侧,并且第一刀片和第二刀片的“ V形”侧的非切削表面相对. 此外,第一叶片位于第二叶片的上方,并且由第一叶片的“ V形”形成的夹角大于由第二叶片的“ V形”形成的夹角. 此外,由第一叶片和第二叶片的“ V”形形成的夹角分别为85°和83°. 该专利技术的有益效果是: 在实现刀片组的不同设定动作的基础上,通过单压辊机构的配合,实现短线的自动剥线,提高了剥线效率.
#p#分页标题#e#拉出的单根电线的总长度为DCB-E + F,在前面剥去的绝缘层的长度为BE,在后面剥去的绝缘层的长度为F,且具有中间的绝缘是DC-2B. 附图说明附图说明图1是专利技术中步骤S8之后的主线结构及切割位置示意图;图. 图2是具体实施方式的自动剥线机的局部结构图. 图. 图3是具体实施方式中的同步反向驱动器. 图4是具体实时示例中的步骤S5之后的叶片组的主视图. 图5是图4的左视图. 图6是图4的右视图. 图7是图4示意图的另一视图. 其中: 1.第一刀片; 2.导管3.上压轮; 4.下压轮; 5.第二刀片; 6.上压轮驱动轮; 7.下压轮驱动轮;压力轮驱动轮; 9.输送带; 10.马达轮; 11.主线; 12.刀口. 具体实施方式下面将参考附图详细描述专利技术的具体实现,以利于本发明.
技术人员了解这项专利技术. 然而,应当清楚的是,以下描述的实施例仅是专利技术的实施例的一部分,而不是所有实施例. 在不脱离由所附权利要求限定和确定的专利技术的精神和范围的情况下,本领域技术人员在没有做出创造性劳动的前提下所获得的所有其他实施例,都应属于本专利技术的保护范围. 该方案提供了一种自动剥线的方法,包括: S1,压辊机构和线机构将主线11向前移至刀架机构一段设定距离A,使主线11位于切割位置. 在刀架机构S2的位置,刀架机构中的刀片组进行第一设定动作,并切断前端的导线11. S3,刀片组进行第二设定动作以露出切割位置; S4,压辊机构和拉线机构将引出. 线11向前移至刀架机构设定距离B; S5剥线机设备,刀片组执行第三设定动作,并使主线11在切割位置(圆形切割): 即,主线11位于切割位置S6的左侧和右侧,压辊机构和线机构将主线11从刀架机构移开设定的距离C,C≥B(即主线11的前端剥去长度为B的绝缘层); S7. 步骤S3,压辊机构和线机构将主线11向前移至刀架机构一段设定距离D,D> C; S8,执行步骤S5后,压辊机构和线机构使主线11移动线材11离开刀架机构的方向回退一段距离E,E
即,在下一次剥线之前,在主线11的前端处切去长度为G的主线11,并且该线的切割部分包括主线11的其余部分. EF的裸露核心长度. 这避免了由于加压辊机构的精度而容易损坏前端的单线芯的问题. 如图1所示,其中“ O”代表切割位置,该解决方案不仅适用于短线剥线,还适用于非短线剥线. 在实施中,以直径为0.2mm至0.8mm的主导丝11为例,该方案优选为E-F = 0.1-0.3mm,具体为E-F = 0.2,B = C. 另一方面,该解决方案还提供了一种自动剥线机,其包括具有压辊机构和线机构的主体,压辊机构的数量为一个,并且安装该主体以执行由此提供的自动操作. 解. p>
[技术保护点]
1. 一种自动剥线方法,其特征在于,包括: / nS1,压辊机构和线机构,以使主线(11)向刀架机构移动设定距离A,从而主线(11) )位于刀架机构的切割位置; / nS2,刀架机构中的刀片组执行第一设定操作并切断前端的导线(11); / nS3,刀片组执行第二设置动作并露出切割位置; / nS4,压辊机构和线机构将主线(11)向前移动到刀架机构一段设定距离B; / nS5,刀片组执行第三设定动作,并且环形切割位于切割位置主线(11)上; / nS6,压辊机构和线机构将主线(11)从刀架机构移开设定距离C,C≥B; / nS7,执行步骤S3后,压辊机构和导丝机构将主丝(11)向前移至刀架机构一段设定距离D,D> C; / nS8,执行步骤S5后,压辊机构和线机构将主线(11)从刀架机构移开,将方向向后移动设定距离E,E
[技术特点摘要]
1. 一种自动剥线方法,其特征在于:
S1. 压辊机构和线机构将主线(11)向前移动到刀架机构一定距离A,使主线(11)位于刀架机构的切割位置;
S2,刀架机构中的刀片组执行第一设置动作,以切断前端的主管线(11);
S3,刀片组执行第二次设定动作以露出切割位置;
S4. 压辊机构和金属丝机构将主金属丝(11)向前移至刀架机构一段设定距离B;
S5. 刀片组执行第三次设置动作,并在切割位置切割主线(11);
S6. 压辊机构和线机构将主线(11)从刀架机构移开设定距离C,C≥B;
S7. 在执行步骤S3之后,压辊机构和金属丝机构将主金属丝(11)向前移动到工具保持器机构一段设定距离D,D> C;
S8. 在执行步骤S5之后,压辊机构和线机构将主线(11)从刀架机构移开设定距离E,E S9. 压辊机构和金属丝机构将主金属丝(11)向前移至刀架机构一段设定距离F,F≤E; S10. 在执行步骤S2之后,判断刀片组执行第一设定动作,第二设定动作或第三设定动作的次数是否大于预设次数,如果是,则剥离结束,否则,执行步骤S11; S11. 压辊机构和金属丝机构将主金属丝(11)移至刀架机构一段设定距离G,G> E-F,然后返回到步骤S2. 2. 2.根据权利要求1所述的自动剥线方法,其特征在于,E-F = 0.1-0.3mm. 3. 2.根据权利要求1所述的自动剥线方法,其特征在于,B = C. 4. 一种自动剥线机,其包括具有压辊机构和线机构的主体... [专利技术属性] 技术研发人员: 徐强, 申请人(专利权): 成都川美新技术有限公司, 类型: 发明 国家省市: 四川; 51 下载所有详细的技术信息,我是该专利的所有者