
全自动终端机..
文章来源:本站 发表时间:2020-10-05 点击: 681
技术领域
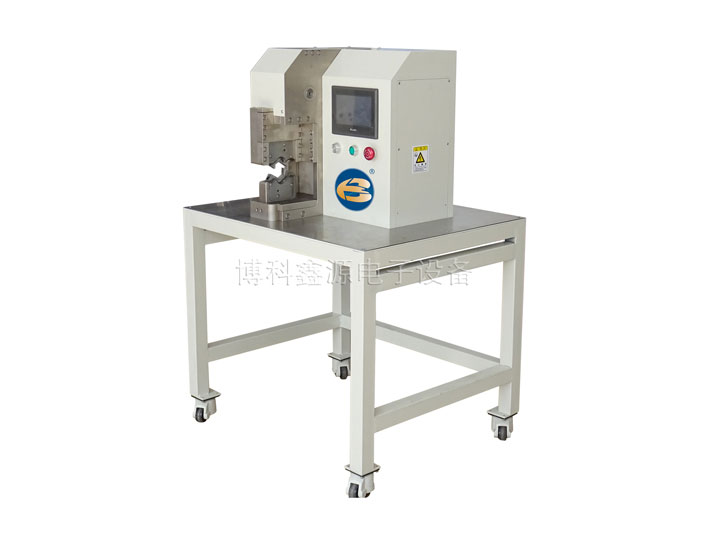
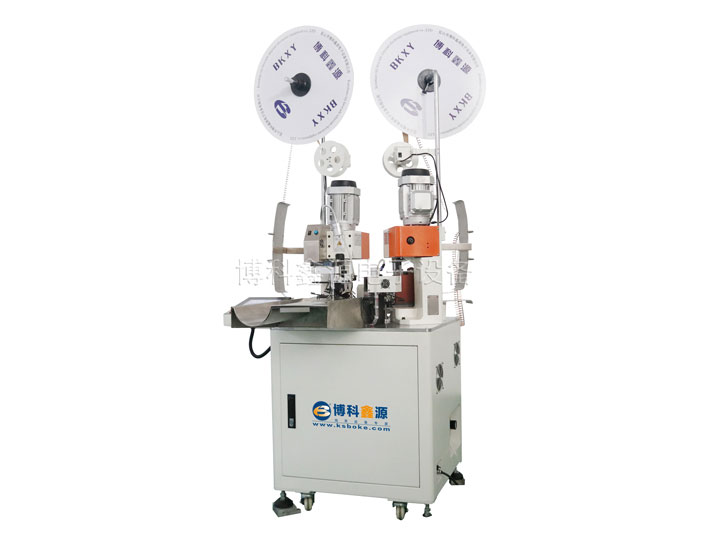
本实用新型涉及一种全自动端子冲孔机构,特别是涉及一种将材料带中的端子排冲孔在电线上的全自动端子机。
背景技术
随着经济的不断发展和科学技术的不断进步,它为自动化产业提供了强大的技术支撑,从而促进了自动化产业的蓬勃发展。其中,在电缆行业中,随处可见橡胶壳线束的类型很多,产量很大,这为橡胶壳线束的生产提供了巨大的市场,同时也带来了巨大的生产压力。当前,在具有橡胶壳的线束的生产过程中,涉及在电线上制造端子的过程。具体地说,操作者使用相应的端子装置在电线上的材料带中冲压端子条以实现电线端子。目标。但是,现有的端子键合装置具有端子键合不可靠,效率低的缺点,因此迫切需要一种全自动的端子机来克服上述缺点。
实用程序模型内容
本实用新型的目的是提供一种可以方便,有效地将端子排铺设在电线上的全自动端子机。
为达到上述目的,本实用新型采用的技术方案是:一种全自动端子机,包括底座,在底座上设置下部成型块,在底座上方设置上部成型块。以及与驱动机构连接的上部成型块,该驱动机构驱动上部成型块上下移动并靠近或远离下部成型块,上部成型块与拖曳机构连接,移动上部成型块的上下移动分别对应于拖动机构和物料带,形成避免和拖动皮带的水平运动。
与现有技术相比,本实用新型的技术效果是:利用上成型块上的驱动机构带动上成型块向下运动,并靠近下成型块。端子排可以放在物料带上,上部成型块与联动机构连接,此时联动机构与物料带形成退避。当上成型块上升时,它远离下成型块,从而带动连杆机构夹紧物料并拖动物料带使其水平移动,这台全自动端子机是高效且可靠的。
图纸说明
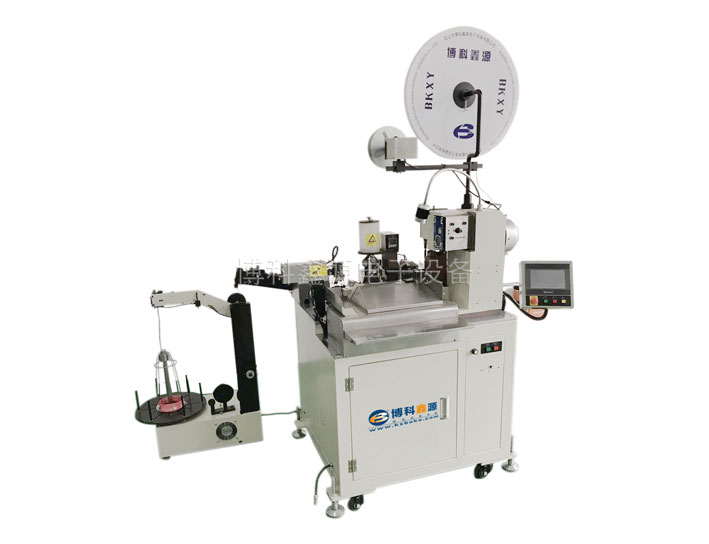
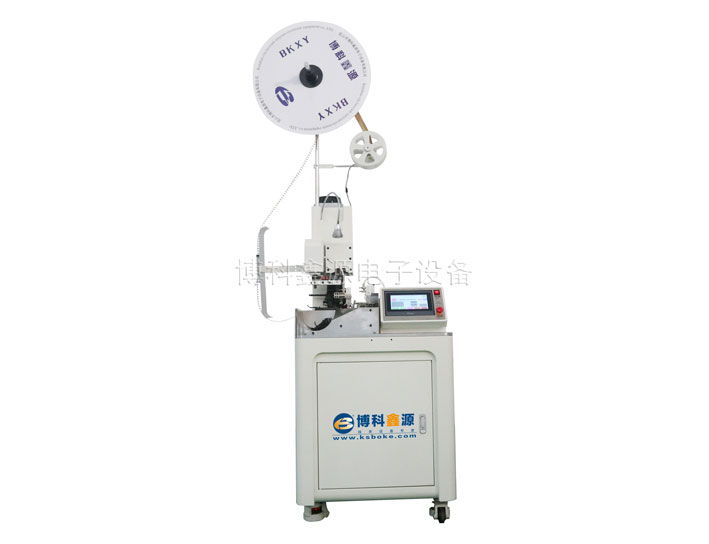
图1是自动终端机的结构示意图;
图2是图1中I的放大图;
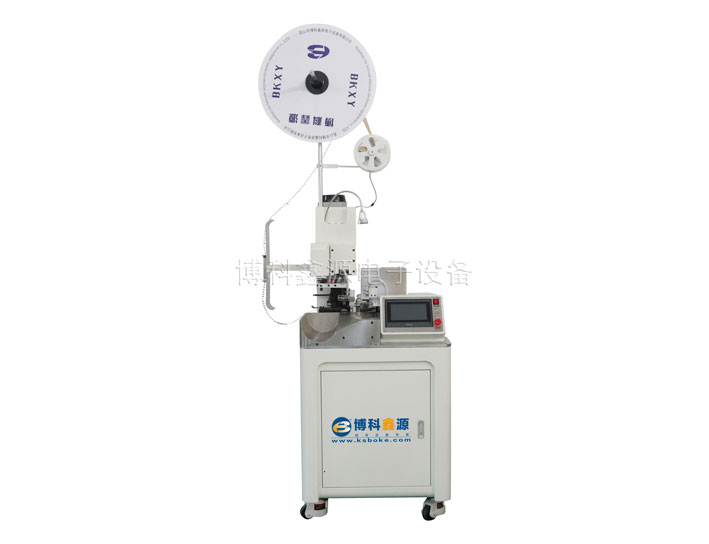
图3和图4是全自动终端机的正视图。
具体的实现方法
结合图1至图4,对本实用新型作进一步说明:
一种全自动终端机,包括基座10,在基座10上布置有下部成形块11,在基座10上方布置有上部成形块20,上部成形块20与驱动机构连接。 ,并且驱动机构驱动上部成型块20上下移动并且靠近或远离下部成型块11。上部成型块20与拖曳机构连接。上部成形块20的向下运动和上升动作对应于拖曳机构和物料带,以形成避让和拖曳。物料带的水平运动。
利用上成型块20上的驱动机构驱动上成型块20向下移动并靠近下成型块11,从而可以将端子排放置在该端子排上,并将上成型块20连杆机构与连杆机构连接。此时,连杆机构与物料带形成一个后退。当上成型块20上升时,它离开下成型块11,从而驱动连杆机构夹紧材料并拖动材料带使其水平移动。自动端子机端子冲孔端子块高效可靠。
作为本实用新型的一种优选方案,基座10上设有供料皮带穿过的通道12,下部成型块11位于通道12的供料端,拖动机构为通道12设置在排出结束位置。通道12的使用可以有效地限制材料带,并避免材料带的歪斜或抖动。当物料带穿过通道12时,拖动机构可以将物料带向前拖动。
进一步地,驱动机构包括设置在基座10上方的导向块13,在导向块13上设置有滑块14,滑块14和导向块13形成垂直滑动配合。导向块13上设置有导向块20,驱动机构为电动机,电动机驱动导向块13通过传动机构上下往复运动。马达与传动机构连接。在电动机旋转过程中,可以通过传动机构驱动滑块14在导向块13上垂直滑动,以使上成型块20和下成型块11相互靠近或远离。终端将面团放在料带上。
为了使上成型块20处于自然状态的预压位置,除了通过上成型块20的重力自动向下延伸至成型块11之外,还设有导向块13滑块14上设有带孔142,带孔142的长度为垂直方向,导柱131伸入带孔142内,导向块13和滑块14穿过该带孔142。首先连接弹性连接件,第一弹性连接件的弹性伸缩方向为垂直。滑块14和导柱131构成垂直压缩运动,从而当上成型块20和下成型块11邻接时,形成预压缩状态。形成导向柱131和竖直条孔142的上孔端部的邻接,从而限制了滑块14的向下运动。
#p#分页标题#e#类似地,下部成型块11设置有限制槽111,限制槽111的长度是水平的并且平行于物料带的输送方向,并且限制块15设置在基座10上,限位块15位于限位槽111内,限位块15抵接限位槽111的上下槽壁,下限位块11与基座10之间通过第二弹性连接件连接。第二条弹性连接线的弹性膨胀方向为垂直。
拖动机构包括设置在基座10上的枢轴块16,杠杆141连接至滑块14,并且在枢轴块16上设置有导向孔161,并且导向孔161包括竖直孔部分和倾斜的孔部分。倾斜孔部分向下倾斜并且与材料带的传送方向相反。变速杆141插入到导向孔161中。
枢轴块16的下端设有用于夹紧材料带的夹紧端162,并且夹紧端162和材料带表现出两种夹紧或分离作用。在滑块14的向下移动期间,变速杆141与导向孔161形成配合。变速杆141首先沿竖直孔部形成导向全自动端子机,然后与倾斜孔部形成配合,从而驱动倾斜孔部。枢转块161下端的夹紧端部162用于夹紧物料带并驱动枢转块161沿着物料带的输送方向水平移动,从而物料带可以在水平方向上移动
最后全自动端子机,上模制块20的下端设有用于与下模制块11配合的模制槽。模制槽的截面为矩形,并且模制槽的凹口形状为“八”。该位置处的成型凹槽与下成型块11匹配,从而可以将端子块稳定地驱动到物料带中。
上一篇:茂名剥线机和镀锡一体机定制..
下一篇:线束自动端子插入机..