
激光剥线机..
文章来源:本站 发表时间:2020-10-25 点击: 987
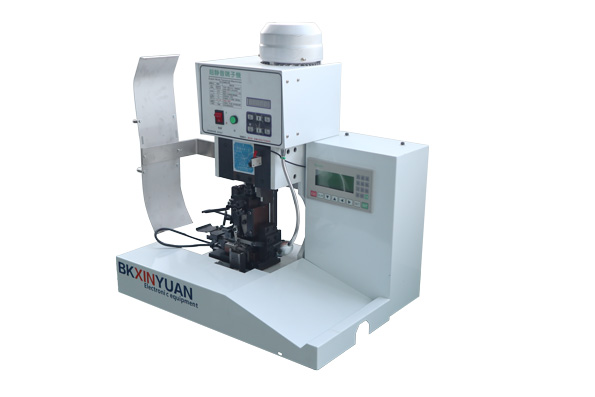
简要说明:一、根据需要描述整个机器的技术特征:
设备的主要功能
1.1与激光切割机配合进行剥离操作
1.2
1.2.1定长自动切断
可以设置1.2.2长度
1.3
1.3.1自动剥线皮
可以设置1.3.2剥离段的长度
可以设置1.4速度(根据现场条件确定)
1.5个自动拉直
1.6计数功能
1.6.1可以设置处理量并自动停止
例如:设置为处理100件并自动停止处理100件
2.设备名称:激光剥线机
技术特征描述:激光剥线机是指利用激光剥线的绝缘层,这是激光在材料加工中的应用。根据材料对激光的吸收率,可以切割和剥离不同的电缆材料:CO2激光剥离主要用于切割非金属材料,包括氟化乙烯,尼龙,聚乙烯,硅树脂等不同硬度或高温的材料绝缘材料等; YAG激光剥线机主要用于金属电缆的屏蔽层,特别适用于0.5mm以下的小数据线,用于精细剥线,可加工扁线剥线机厂家,扁线,同轴线,单线,双线胶水线和多层线等。例如:手机,计算机,笔记本电脑,便携式摄像机,数码相机,电子词典等微电子行业产品内部电缆屏蔽线。两者的结合具有完整的剥离计划:
用CO2激光剥离机剥离外绝缘橡胶层和靠近芯部的尼龙绝缘保护层,用YAG激光剥离机剥离金属屏蔽层
线束行业中激光剥线机和传统剥线机的X电位分析如下;
1)在加工的材料上不产生任何机械挤压或机械应力,加工质量良好。双光激光剥线,采用非接触式加工方法,高精度X控制剥线长度,不会损坏铜芯,解决了切削工具剥线难于控制,切削浅而剥线不干净,切割困难的问题深度很容易切割铜芯,无法剥离多层导线等问题。切刀剥离后,需要将其固定在一端,另一端拉动。通过一定的拉力去除材料的外层,这很容易导致线芯撕裂。
2)处理信号线时,屏蔽层可以很好地剥离,并且成品率非常高。只要选择激光切割切割吸收导线各层材料的材料,不需要处理的导线层就几乎不会影响屏蔽层并损坏绝缘层。
(3)操作更容易。工人的技能不高,因为工人无需考虑过切或过度牵引等因素,这些因素会导致内芯断裂; PLC编程控制器用于实现高精度运动控制,工业X电机高细分驱动方式,进口模块传动,确保光刀平稳运行,效率更高,重复定位精度高,一致性好;切割线位置可以定制,产品质量不会受到工人的影响。技能和情感等因素的影响
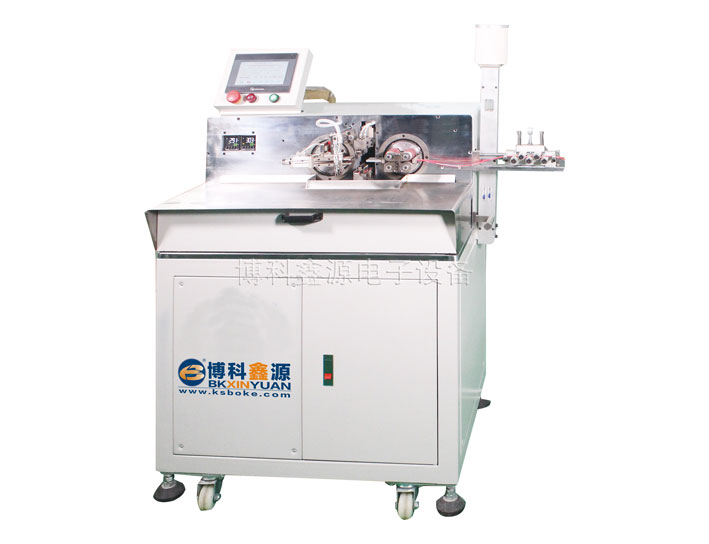
(4)加工线径可以更细。可以加工AWG#30以上的细线和超细线,扁线,扁线,同轴线等,以及直径为1.小于0mm,使用传统工具难以处理非常细的同轴电缆或数字产品电缆。
(5)加工成本低,利用激光加工速度的X电位可大大提高生产效率;与传统方法相比,效率可提高数十倍。
特点:工业上使用的所有电线绝缘层都需要剥去。使用普通的剥线钳或机械方法剥去绝缘层不能保证质量并提高生产率。特别是用于剥皮和切割由多层人造丝编织层组成的局部绝缘层或由薄皮和薄芯构成的多股聚四氟乙烯局部绝缘层。使用激光剥去电线的绝缘层是激光在材料加工中的创新应用。激光具有高亮度和高方向性的特征。它适用于剥离合成有机绝缘材料,例如聚四氟乙烯,聚酰胺等,它们比一般绝缘材料具有更高的切割强度和熔点,并且可以剥离导线的任何部分和中间部分。切。
激光剥皮的基本原理
激光剥皮的基本原理实质上是激光与不同材料(非金属绝缘和金属线)之间的相互作用的过程。
激光器的特征:它可以使激光器看起来像一把非常锋利的非接触式刀。高质量,高效率地剥去任何电线绝缘层。然而,当使用激光剥离时,要求金属线芯在加热后不能发生相变,更不用说使其熔融。这仅需要切割皮肤,而在剥离过程中不会伤害芯子。因此,正确选择可以发射特定波长的激光非常重要。对于非残留材料(电介质),实验表明,较长波长的激光具有显着的加热效果,即吸收了更多的激光。照射短波长激光时,虽然可以加热使其熔化,但适当增加所需的激光功率。例如,使用功率为10w的CO,激光可以切割和剥离PTFE片,而YAG激光必须超过此功率才能切割和剥离。电线绝缘材料。其熔点和沸点大多在200℃左右。例如,聚氯乙烯的熔点为140℃,聚酰胺为180-280℃,聚四氟乙烯的较高温度可以达到400℃。电线绝缘的质量较软,其散热和熔点远低于金属。例如,铜的熔点是
#p#分页标题#e#银的1083℃为960,镍的温度为1453℃,铝的为658℃。也就是说,当绝缘体达到熔点时,由于金属的高熔点和高热率,导线仅略微发热。各种导线绝缘(作为金属材料)都会对COZ激光产生影响
高吸收率(高达95%)。金属对CO和激光具有高反射率(即,吸收率非常低,请参见表1)。因此,当前的大多数国外激光剥皮机都使用连续波CO,波长为1 0.6m的激光。考虑到金属芯的高反射率和导热性,使用co:激光剥离后铜线表面的材料结构和性能没有发生相变或变化,为了及时清洁皮肤,尚未切割的区域汽化的熔体被吹入凹槽中以防止激光消失后熔体再次粘附到凹槽中,与激光切割一样,在激光剥皮过程中必须吹一定的压力气流,该图被省略
激光剥皮工艺计划
剥皮时,导线和激光束之间必须存在两种运动:旋转运动和轴向运动。旋转是为了在绝缘蒙皮上切割圆周槽,而轴向运动是在绝缘蒙皮上切割直线或螺旋纵向槽。有两种处理方案,如下所示:
1.钢丝旋转并同时完成其轴向运动。激光束聚焦在导线的表面上(见图2),该方案的X点:结构简单,剥线时只需要将导线固定在卡盘的中间,然后电动机就可以了。驱动旋转。在切掉周向槽之后,然后驱动电线轴向移动以切出从前向的槽。缺点是使用范围小,仅适用于未焊接到产品上的电线。如果要剥去产品上已安装的导线,导线会扭曲,这会影响产品的质量。
2、该方案是固定导线而不旋转,而激光束围绕导线旋转,可以克服方案1的缺点。其原理图(略),光路可以沿轴移动。为了适应不同直径电线的剥皮。为了使激光束的焦点始终落在剥落的外皮上,可以自动或手动实现导线的轴向移动。
3、激光剥离力的测定(简要说明)
影响橄榄光功率的主要因素有:l)绝缘性能(包括热物理系数,光吸收能力,单位切割阈值能量,密度等)。
2)绝缘厚度; h 3)电线外径D
4)剥皮过程中焊丝的移动速度和圆周速度; v
5)导线旋转一圈的切割和剥皮时间t。如果激光功率太大,切口将变宽,并且辐照核心表面的激光能量t将增加,这将提高金属温度并产生更薄的氧化物层。该氧化物层将使金属芯吸收激光的能力迅速停止上升,从而损坏芯。
6)使用激光剥离电线绝缘层是一种高质量,高效率且无损坏的剥离方法。它克服了传统剥离的缺点。激光剥线方法特别适用于难以通过常规方法剥线的导线。可用于多层绝缘电线的剥皮;激光剥离通常可提供20w-30W的输出功率。
技术特征示意图:
基于工况的分析:确定三轴齿轮系由蜗轮和蜗杆传动减速器组成。
结构设计草图:双激光切割机构
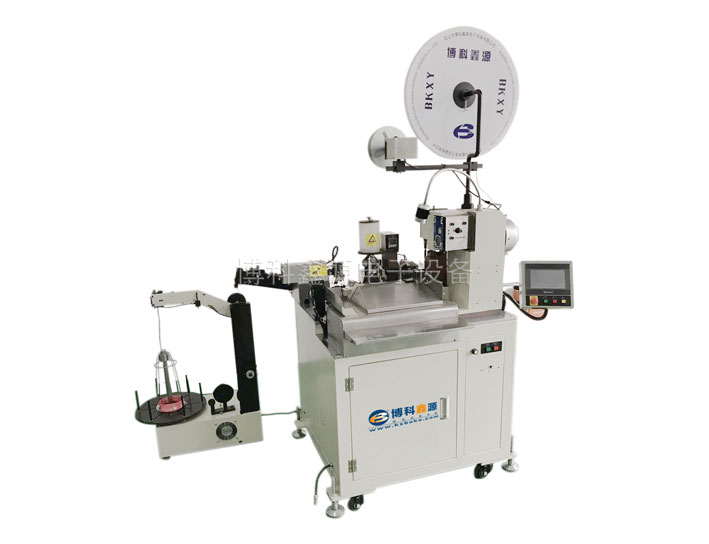
轮系选择的简要说明:
1、固定轴理论系统的选择2、选择齿轮系的类型3、确定每个蜗轮的齿数和模数,并且4剥皮机构采用标准夹具移动和调节距离。螺杆机构采用双导杆蜗轮(标准产品)。双导程蜗杆是一种蜗轮副,其中左右齿面的导程和导程角均发生了变化。 X的特征是由于蜗杆沿轴向移动而可获得任何间隙。蜗杆经过高精度磨削,蜗轮由抗磨铝青铜制成。有两种带有内孔和杆身的蠕虫; KWGDLS双导杆蜗杆是一种蜗轮副,其中左右齿面的导程和导程角均发生了变化。 。 X的特征是由于蜗杆沿轴向移动而可获得任何间隙。蜗杆经过高精度磨削,蜗轮由耐磨的铝青铜制成。有两种带有内部孔和杆的蠕虫。蜗轮AGDL双导程蜗轮是一种蜗轮副,其左右齿面的导程和导程角均发生了变化。 X的特征是由于蜗杆沿轴向移动而可获得任何间隙。蜗杆经过高精度磨削,蜗轮由耐磨的铝青铜制成。从任何角度来看,它都是高X产品。
2、确定输送计划的布局:线性移动输送带不需要大的传动比,它具有良好的稳定性和精确的定位。根据技术条件,可加工100件。加工到100件即可自动停止以满足使用条件。
三、主机结构请参见附件(1)
#p#分页标题#e#四、计算书,蜗轮传动计算(略)
其他计算:(省略)
?克服摩擦力(TF)所需的扭矩(省略)
?重物加速所需的扭矩(TA 1)(略)
?蜗杆加速所需的扭矩(TA2)(略))
?加速所需的总扭矩(TA)(略)
?加速扭矩(Ta)(略)
?恒定转矩(Tb)(略)
?减速转矩(Tc)(略)
?有效转矩(Trms0)(略)
力矩图:(省略)
五、机构结构分析的简要说明:分析机构的多少个零件被连接,整个机构的自由度,并且方便计算固定零件的连接类型。组织运行分析的简要说明:相对速度分析方法有以下两种情况,
(1)如果同一零件上两个不同点处有相对速度,则相对速度是相同的
?大小是零件的角速度与两点之间的距离的乘积。相对速度的方向垂直于连接两点的直线的方向。
(2)如果不同部分的同一点处有相对速度,则
?旋转连接的相对速度为0
?滚动接触是否有相对速度?
(当两个对象的X速度不同时,表示它们之间存在相对运动。对象B相对于对象A的相对速度是对象B的X速度减去对象A的X速度。)速度多边形图:在图中,向量VB和向量VA表示物体A和物体B的速度和方向。然后B相对于物体A的速度可以通过速度多边形求解:VB / A = VB-VA
六、组织运作分析简介:
1、整个机械运动的影响分析,例如力和质量,时间和空间以及导出的速度和加速度。
2、力学致力于分析重力运动状态以及其他外力(例如平衡力和不平衡力)的影响
3、组件的质心,加速度惯性力和均匀速度的稳定性。
4、采用整个机器计划的可行性:
蜗轮蜗杆机构的传动装置功率范围大,效率高,传动准确剥线机厂家,使用寿命长,工作安全可靠,其缺点是对制造和安装精度的要求很高。该夹具采用弹簧插补锁紧装置,性能稳定,可靠,使用寿命长,维修方便。传送装置的阻燃聚四氟乙烯传送带和来自激光发射工作的烟雾通过带有主机的散热通道去除。在设计中,将重力算法与静态平衡力学和配重结合使用,可以解决连续切削而不会因振动和波动而停止和间歇性停止的问题。两种切割方式为:连续单通道激光切割机和间歇切割机。
整机采用箱式结构设计,性能稳定,电气附件的安装方便,如:控制装置,断电保护器,断路开关,电机制动急停,(外壳采用防尘设计),易于组装并测量传动系统的调整量。可配备卷线装置以匹配整机。该解决方案适用于高频机械传动系统。当活动部件运行时,从动部件可以与活动部件组合或分离,结构紧凑,传递扭矩大,响应速度快,无空载损失。完整的机床设计(省略)
七、基于对电气控制的允许运行条件的分析:确定采用TDSV系列低功率伺服驱动器和伺服电机控制技术。产品功率范围为50W?200kW。该产品使用DSP + MCU + FPGA控制结构来实现电机全数字电流环,速度环和位置环的闭环控制和开环使能控制(plc)。具有动态响应快,控制精度高,速度低,转矩输出大的特点。
1、连续工作扭矩
立即增加扭矩
3、负载惯量
4、连续工作速度
5、旋转载荷主要考虑惯性计算
八、电动机选择:根据转矩(重力Gx = x N),速度选择要求:X大角速度200 / s X大角加速度50 / s(计算得出)
负载摩擦:F 1 = 0.25G =
摩擦扭矩
根据转矩和速度选择X后,选择MOTEC伺服电机(SEM180A)
旋转负债主要考虑惯性的计算:
确定伺服电机的尺寸系数:
1、传输模式2、蜗轮蜗杆精度3、负载安装位置的精度和重量
4、减速比和加减速特性5、运行速度6、摩擦系数7、机械效率
九、确定电气逻辑控制,开关使能,系统外围结构接线图:
技术要求:将同轴电缆切成长度相同的产品,长度范围为55mm至100mm;将外绝缘的两端切开并剥去,切口的长度为5mm至15mm。内部绝缘层的两端均被切割并剥去。可以根据用户的实际需求进行适当调整。
#p#分页标题#e#此程序中剥线机的主要机制(简要说明):
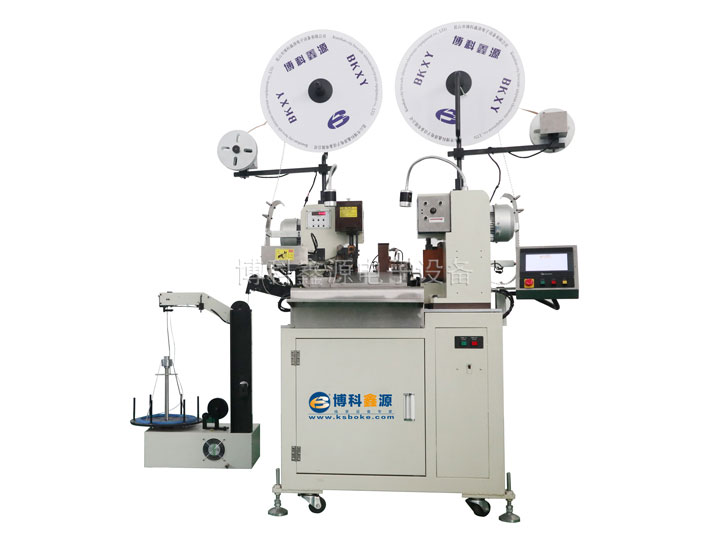
当激光剥线机对单芯电线和电缆进行切割和剥皮时,根据产品的技术要求,有必要对电线和电缆进行切割,对外部绝缘材料进行切割和剥皮,将内芯铜压扁电线,然后切割并剥去内部绝缘层。这些操作由剥线机的主要机构完成(如图5所示),包括提升机构,刀架机构,摆线机构,送丝机构,送丝轮微调机构,铅套和刀架升降机构等。在主机结构中,激光刀机构是中心轴,砂轮提升机构和送丝机
结构,送丝轮微调机构和引线套筒对称地布置在主机板上。整个设备基于单片机自动控制系统,完成了单芯电线和电缆的切割,外绝缘和内绝缘的切割和剥皮的过程。
以束状形式的单芯电线电缆原料平放在放线工作台上,单芯电线电缆在引线套的牵引下进入送丝机构。送丝机构的主要功能是控制原料的速度和长度。它由一个步进电机,一个同步皮带机构和一个带表面滚花的辊子组成。在单片机的精确控制下,步进电机通过同步带机构驱动两对辊子,实现正反转。在摆线机构中,步进电机,摆线套筒和送丝导向装置安装在一起。在步进电机的驱动下,摆线套筒和送丝导向器沿电机输出轴往复运动,从水平方向驱动单芯电线和电缆。该位置摆动30度,并使用激光刀机构完成对工件的压平。单芯电线和电缆以及内部绝缘层的切割和剥皮。在主机机构中,送丝轮微调机构和轮升降螺杆机构主要控制辊压深,剥离连杆机构完成水平运动线性运动到卸载的转换。在送丝过程中,当辊压力不足时,送丝会打滑,从而影响送丝精度。通过旋转旋钮调整送丝轮微调机构,通过联动机构转换,抬起罗拉之间的距离,调节罗拉的压力,以适应不同直径的多芯电线电缆。剥线机工作之前,请注意辊子的牵引力。当设备操作不当且电线卡在适当位置时,整个剥线机将报告错误并停止工作。转动主体面板上的旋钮,通过联动机构转换跨接辊之间的相对距离,以转移单芯线。电缆从主机上剥开了。
刀架升降机构由双向滚珠丝杠副,导杆和线性轴承组成。在单片机的控制下,伺服电机带动双向滚珠丝杠旋转,从而带动螺母对带动刀架沿垂直方向对称打开。一起。刀架的升降机构是主机的核心部件。它会切割并剥去外层绝缘皮和内层绝缘皮。
进给量直接取决于刀架的开合精度。选择双向滚珠丝杠副和伺服电机以确保打开和关闭精度。刀架机构如图所示(略)。刀架连接块固定在刀架提升机构上,以驱动刀架机构打开和关闭。刀架对称地安装有两组V形压力线组件。 V型刀用于切割内芯铜线。
压接组件的主要功能是压扁排列成一堆的内芯铜线。它由一个预紧力调节螺栓,一个安装板,一个斜槽,一个斜滑柱和一个压接辊组成。当压接组件接触内芯铜线时,反作用力使上下压接组件的倾斜滑柱沿倾斜滑槽移动,压缩弹簧,弹簧的预紧力使内芯铜线变扁,以及弹簧的预紧力尺寸可以通过预紧力调节螺栓进行调节,其工作过程如图8所示(略)。由于采用斜滑柱,内芯铜线在力压扁过程中受到水平和垂直力的作用,有效解决了堆叠铜线扁化的问题。
在使用刀片时,为了确保其强度和使用寿命,刀片角度不应太小,理想值应在25°至40°之间。其中,V形刀片用于切割,刀片角度为30°,前角通常在25°至30°之间。由于内芯线直径小而柔软,叶片角度容易损坏铜线。
生产效率将达到600?800(巴/小时)。单芯电线电缆的自动剥皮和切割自动化程度高,生产效率高,有效解决了单芯电线电缆的切割和剥皮问题。
表面绝缘的单位切割阈值能量t
材料
聚乙烯
有机玻璃
橡胶
1.8
2
2.1 --- 2.5玻璃丝
玻璃布
合成材料
(聚四氟乙烯等)5
47
80