
博科6平方折弯剥线机说明书..
文章来源:本站 发表时间:2019-07-23 点击: 1438
博科6平方折弯剥线机说明书
一、功能介绍
1、电源开关:电源总开关;
2、启动按钮:设备运行按钮;
3、完成按钮:设备运行过程中,完成单根线材后停止;
4、7寸触摸屏:功能设置;
5、间隙调节旋钮:调节压轮电线松紧;
6、进线轮:输送线材及剥出线头
7、导管及导管座:过线用的导管及后剥让位作用(也可以导管上下调节)
8、刀架:切线及剥皮功能
9、加紧调节钮:面板上有刻度越大压线越紧,越小越松;
10、 折弯杆:折弯角度在段数界面任意可调;
11. 整直器:使线材拉直;
12、刀片:切断
注意:未断电前,无论设备工作还是停止,都不能用手指靠近刀刃。
二、产品技术指标
3.1技术指标
◇正常工作电压212~232V
◇额定频率50Hz
◇极限工作电压202V~240V
◇额定电流7A~15A
◇气候条件
三、技术参数
四、运输和存储
本剥线机必须在原包装条件下进行运输和储存。从本公司同售之日起,当用户完全遵守剥线机运输、储存及使用规定,并在本公司封条完整的条件下,剥线机应符合国标、行标的要求。
五、操作说明
图5—1线材引入图
进线轮间隙调节:,使进线轮两轮之间的间隙小于线材的外皮直径,进线轮需要压紧电线,确保电线长度准确
5.1.2机械调整技术要点
在设备正式启动运行前,需注意以下技术要点:
1. 调整导管基座的位置,当线材穿过进线孔、进线轮、导管时,观察是否在刀片后面预留2mm左右。
2. 观察进线轮两轮之间的间隙和出线轮两轮之间的间隙,两者的间隙均必须小于线材的外皮的直径。
5.2控制系统操作
5.2.1人机接口概述
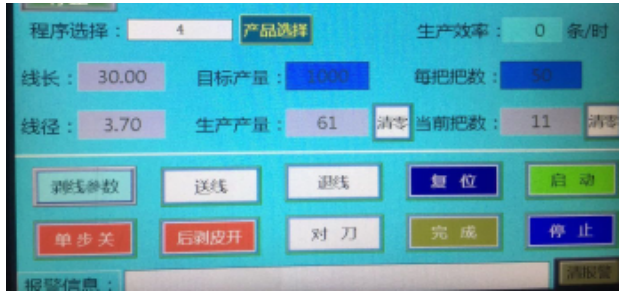
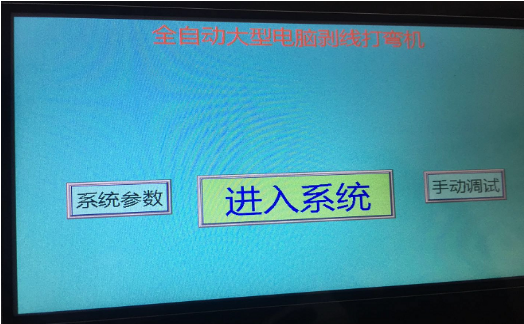
人机接口的显示部分采用威伦通7寸彩色触摸屏操作,如图5-1所示,参数直观清楚,数据输入及启动停止操作均可用触摸屏内完成操作,可靠性高于薄膜按键。 (电源) 键:开机电源,紧急情况急停开关
(启动)键:在待机页,按下该键设备自动运行。
(停止)键:设备运行中,按下该键,设备走完当前的行程后再
(复位):在非运行过程中,按下该键,返回到待机自动复位。
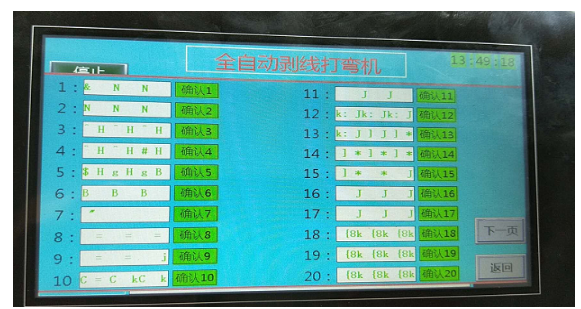 5.2.2程序选择
图(5-2)
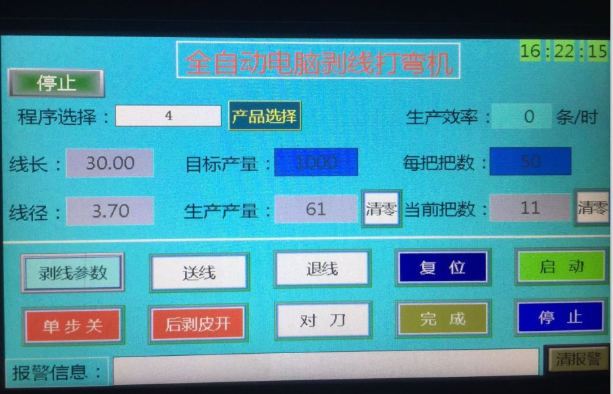
在图5-2所示待机页,每款产品加工文件名称数据可储存,编辑随时调取,(注意:编辑好参数按确认相应的编号后返回即可)
5.2.2.1剥线参数
用手点图5-3下面的显示意图,进入剥线参数设置页。
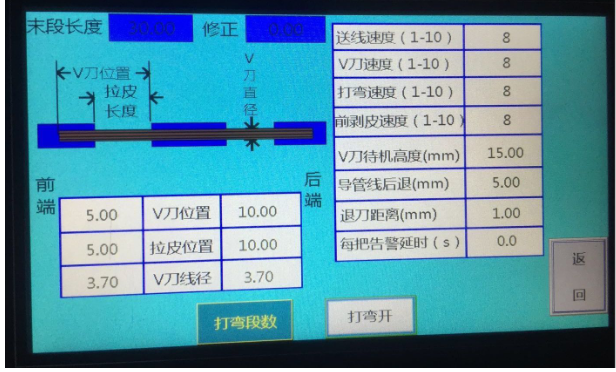
图5-3
用手点参数名称所在的位置,参数名称会反显,这时就可以通过触摸屏按键输入参数了,完成的参数会自动保存。
1.打弯开:需折弯时打弯打开,无需打弯时打弯关(注意这个功能只会有两剥皮的功能,打弯功能将不起作用,打弯段数里面要设置为0),
2、段数设定:
段数:第一段折弯线长可直接输入单位为毫米,40毫米长则输入40即可。角度为折弯的度数,角度参数越大,折弯度数越大。正数角度为向下折弯,负数角度为往上折弯。有多少段就设置多少段。
(注意:不需要后面的数据全部要清零,直到六段为0.00)
3.末端线长:指线材折弯最后一端的长度;(注意末端留胶皮最少要大于25毫米)
胶皮25mm内为最短线模式
4.修正:用于修正末端长度;
前端:电线的首端需剥铜丝的长度。
V刀位置:电线露出铜丝的长度。如果拉皮位置大于或等于V刀位置时为全剥,小于时为半剥(胶皮留在铜丝上)。半剥所剥长度位置可以自由设置。
拉皮位置 ;电线前端和后端剥开胶皮的长度,越大剥皮越长,越小剥皮越短
后端:电线的末端需剥铜丝的长度。
V刀线径:指线材线芯多股铜丝的直径。直径大小的数据,表示线径粗细的值,电线大V刀线径需加大,电线小V刀线径需减小(一般情况可以用卡尺测量一下电线直接多大))。设备单步运行中,如遇到前端和后端胶皮剥不开、切痕浅情况,则需减小V刀线径,如遇到前端和后端切断几根铜丝或切痕太深的情况,则需加大V刀线径。
退刀距离:其作用是刀刃切入电线胶皮一定深度后,退开一段距离再拉皮。退刀参数为“1”表示上下刀刃切至线铜芯后共退1MM,依此类推。退刀参数的大小与线材外皮的厚度成正比,外皮的厚度越大,退刀值越大,反之越小。退刀参数既不能过大,也不能过小或为零。如果过大,则不能剥开线皮,如果过小或为零,则刀刃会损伤铜丝。
 注意!!!如果做出来线与实际长度不符合,点击全自动剥线打弯机进入系统参数,点击选择-厂商人员,输入密码后进入系统,角度可以自由修正,可调整高级设置画面内,前送轮脉冲当量,脉冲越大线越长,小越短。(注意当后剥皮开刀片会把铜丝剥开,适合短线末端100毫米内,长线一般选择后剥皮关)
参数设置;用手点功能上面的每个部分,可设置每个参数。
目标产量:工作过程中所需要生产的总数。
每把条数:每把的数量,计数到把数时设备会自动停止。
生产产量:现在加工线材的根数 可清0。
程序选择:线材的规格尺寸有许多种,将加工时的一系列参数,存储到指定的程序号之中。调出时,先点入程序序号打√,再按打开调取程序。
速度调节:所有速度均为机械运动的速度,10为最快,1为最慢。
V刀待机高度:一般不需调节,就是如果切小线,这个待机高度可以减小,节省时间。
导管后退:当V刀切完线,导管这头后退的距离。越大离刀口越远(一般5毫米即可)。
退刀距离:当V刀切刀铜丝芯线时回退的距离,视大小线而定。
六、常见问题及解答
6.0故障及解决方法
6.1使用过程中的注意事项
1.使用稳定的电源,同时保证设备的外壳可靠接地,防止机器漏电对人造成伤害。如果电压不稳定,为使设备正常运行,用户必须配备稳压器。
2.设备在工作过程中,切勿让小孩或其他非操作人员接近,以免造成伤害。
3.定期对机器扔传动机构润滑保护。温度低时,需作用防冻机机油。刀架的外罩上有两个小孔,为润滑的加油孔。
4.设备的工作环境要保持清洁,无粉尘、无腐蚀性化学品、无强电磁干扰。设备切勿放 在极冷极热的环境中使
一、功能介绍
1、电源开关:电源总开关;
2、启动按钮:设备运行按钮;
3、完成按钮:设备运行过程中,完成单根线材后停止;
4、7寸触摸屏:功能设置;
5、间隙调节旋钮:调节压轮电线松紧;
6、进线轮:输送线材及剥出线头
7、导管及导管座:过线用的导管及后剥让位作用(也可以导管上下调节)
8、刀架:切线及剥皮功能
9、加紧调节钮:面板上有刻度越大压线越紧,越小越松;
10、 折弯杆:折弯角度在段数界面任意可调;
11. 整直器:使线材拉直;
12、刀片:切断
注意:未断电前,无论设备工作还是停止,都不能用手指靠近刀刃。
二、产品技术指标
3.1技术指标
◇正常工作电压212~232V
◇额定频率50Hz
◇极限工作电压202V~240V
◇额定电流7A~15A
◇气候条件
| 正常工作温度 | -35~+75度 |
| 极限工作温度 | -40~+85度 |
| 存贮和运输温度 | -40~+80度 |
| 存储和工作湿度 | 小于或等于85度 |
| 型号 | BK—880Z |
| 外形尺寸不含脚垫 | 450*420*320 |
| 重量 | 32KG |
| 功率 | 200-300W |
| 显示方式 | 中文界面彩色触摸屏 |
| 电源 | AC220V/50Hz |
| 切割长度 | 1mm-10m |
| 切割公差 | 0.04*Lmm※L=切断长度 |
| 剥线范围 | 1-6 mm² 自动调节线芯,不同规格线缆无需更刀片10mm²可定制。 |
| 导孔最大直径 | 最大8mm |
| 刀具材料 | 进口ASSAB17合金高速钢 |
| 剥线质量 | 优 |
| 高精度带小数点 | 有 |
| 驱动方式调节 | 2轮同时驱动,精密步进电机每步0.1mm, |
| 折弯角度调节 | 全数字式智能角度调节 |
| 速度调节 | 1---10 |
本剥线机必须在原包装条件下进行运输和储存。从本公司同售之日起,当用户完全遵守剥线机运输、储存及使用规定,并在本公司封条完整的条件下,剥线机应符合国标、行标的要求。
五、操作说明
图5—1线材引入图
进线轮间隙调节:,使进线轮两轮之间的间隙小于线材的外皮直径,进线轮需要压紧电线,确保电线长度准确
5.1.2机械调整技术要点
在设备正式启动运行前,需注意以下技术要点:
1. 调整导管基座的位置,当线材穿过进线孔、进线轮、导管时,观察是否在刀片后面预留2mm左右。
2. 观察进线轮两轮之间的间隙和出线轮两轮之间的间隙,两者的间隙均必须小于线材的外皮的直径。
5.2控制系统操作
5.2.1人机接口概述
人机接口的显示部分采用威伦通7寸彩色触摸屏操作,如图5-1所示,参数直观清楚,数据输入及启动停止操作均可用触摸屏内完成操作,可靠性高于薄膜按键。 (电源) 键:开机电源,紧急情况急停开关
(启动)键:在待机页,按下该键设备自动运行。
(停止)键:设备运行中,按下该键,设备走完当前的行程后再
(复位):在非运行过程中,按下该键,返回到待机自动复位。
5.2.2程序选择图(5-2)
在图5-2所示待机页,每款产品加工文件名称数据可储存,编辑随时调取,(注意:编辑好参数按确认相应的编号后返回即可)
5.2.2.1剥线参数
用手点图5-3下面的显示意图,进入剥线参数设置页。
图5-3
用手点参数名称所在的位置,参数名称会反显,这时就可以通过触摸屏按键输入参数了,完成的参数会自动保存。
1.打弯开:需折弯时打弯打开,无需打弯时打弯关(注意这个功能只会有两剥皮的功能,打弯功能将不起作用,打弯段数里面要设置为0),
2、段数设定:
段数:第一段折弯线长可直接输入单位为毫米,40毫米长则输入40即可。角度为折弯的度数,角度参数越大,折弯度数越大。正数角度为向下折弯,负数角度为往上折弯。有多少段就设置多少段。
(注意:不需要后面的数据全部要清零,直到六段为0.00)
3.末端线长:指线材折弯最后一端的长度;(注意末端留胶皮最少要大于25毫米)
胶皮25mm内为最短线模式
4.修正:用于修正末端长度;
前端:电线的首端需剥铜丝的长度。
V刀位置:电线露出铜丝的长度。如果拉皮位置大于或等于V刀位置时为全剥,小于时为半剥(胶皮留在铜丝上)。半剥所剥长度位置可以自由设置。
拉皮位置 ;电线前端和后端剥开胶皮的长度,越大剥皮越长,越小剥皮越短
后端:电线的末端需剥铜丝的长度。
V刀线径:指线材线芯多股铜丝的直径。直径大小的数据,表示线径粗细的值,电线大V刀线径需加大,电线小V刀线径需减小(一般情况可以用卡尺测量一下电线直接多大))。设备单步运行中,如遇到前端和后端胶皮剥不开、切痕浅情况,则需减小V刀线径,如遇到前端和后端切断几根铜丝或切痕太深的情况,则需加大V刀线径。
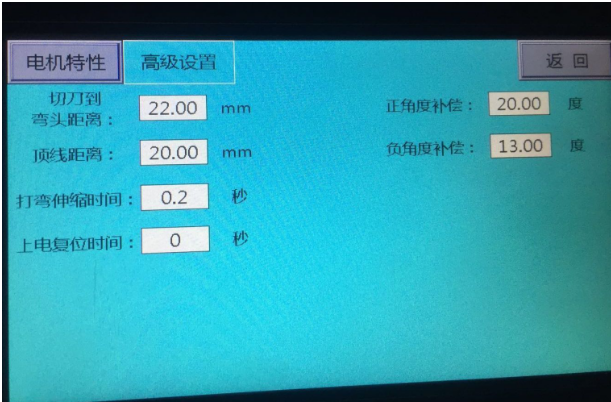 |
注意!!!如果做出来线与实际长度不符合,点击全自动剥线打弯机进入系统参数,点击选择-厂商人员,输入密码后进入系统,角度可以自由修正,可调整高级设置画面内,前送轮脉冲当量,脉冲越大线越长,小越短。(注意当后剥皮开刀片会把铜丝剥开,适合短线末端100毫米内,长线一般选择后剥皮关)参数设置;用手点功能上面的每个部分,可设置每个参数。
目标产量:工作过程中所需要生产的总数。
每把条数:每把的数量,计数到把数时设备会自动停止。
生产产量:现在加工线材的根数 可清0。
程序选择:线材的规格尺寸有许多种,将加工时的一系列参数,存储到指定的程序号之中。调出时,先点入程序序号打√,再按打开调取程序。
速度调节:所有速度均为机械运动的速度,10为最快,1为最慢。
V刀待机高度:一般不需调节,就是如果切小线,这个待机高度可以减小,节省时间。
导管后退:当V刀切完线,导管这头后退的距离。越大离刀口越远(一般5毫米即可)。
退刀距离:当V刀切刀铜丝芯线时回退的距离,视大小线而定。
六、常见问题及解答
6.0故障及解决方法
| 问题 | 解决方法 |
| 前端外皮剥出有斜度 | 调整导管位置或换直径小的导管,使线材穿过导管与刀口时在一条直线上;导管离刀口太远,需调整变近。 |
| 后端外皮剥出有斜度 | 导管没有上下跳动,检查气压气管使导管跳动。 |
| 前端外皮剥不开 |
检查线头的切痕,如果太深,需增大线径; 进线轮两轮间隙过大,调节变小; 出线轮压力不够,调节变大; 头剥参数太小,或者太大,需调整; |
| 后端外皮剥不开 |
检查线尾的切痕,如果太浅,需减小线径; 检查气压和气管需要通气使线夹夹住电线; |
| 线材表皮压纹太重 | 判断压纹是否是进线轮造成的,是则将松紧调节调松一些, |
| 前端线尾剥皮时,线芯铜丝切断了几根 | V刀线径参数过小。加大V刀线径重试,直至不伤线芯铜丝。 |
| 前端或后端偶尔被切断 |
刀口有线皮或其它脏物,需要清理或者更换新刀片; 刀架的传动齿轮太松,需调紧或者加机油。 |
| 后端有几根铜丝稍长 |
V刀线径太小,刀切到铜丝,剥皮时带出,需加大线径; 退刀参数太小,需增大。 |
| 实际线长与线长设定值不符实际 |
进线轮没压紧,线头偶尔有剥不开的情况 线头剥不开的线长度会大于设定线长; 滚轮皮带齿有脏物,需清理;调整前压轮和后压轮脉冲当量。 |
| 线头和线导切断或没有切痕 |
如果线头或线尾属于切断的,实际长度与线长设定值相比,短了线头加线尾的长度,则是线径太大,需减小线径; 如果线头或线尾没有切痕,实际长度与线长设定值相等,则是线径太小,需增大线径; |
| 线材偶尔连在一起没有切断 | 往刀架加油孔加普通润滑油再试,平常运行时注意每8小时加油一次;将切刀速度放慢再试;刀刃变钝,拆下刀片用油石或平面磨床磨去1~2MM,或更换刀片。 |
| 按下(启动)键,设备的刀架运动一次停止,线材没有前进后退动作 |
总量参数错误,重新输入;末端长度未0,检查后输入参数, 数量参数为零,需输入数量值; 计数值到总量,计数需要归零。 |
6.1使用过程中的注意事项
1.使用稳定的电源,同时保证设备的外壳可靠接地,防止机器漏电对人造成伤害。如果电压不稳定,为使设备正常运行,用户必须配备稳压器。
2.设备在工作过程中,切勿让小孩或其他非操作人员接近,以免造成伤害。
3.定期对机器扔传动机构润滑保护。温度低时,需作用防冻机机油。刀架的外罩上有两个小孔,为润滑的加油孔。
4.设备的工作环境要保持清洁,无粉尘、无腐蚀性化学品、无强电磁干扰。设备切勿放 在极冷极热的环境中使
上一篇:剥线机中文说明书..
下一篇:电脑剥线机步进机器配置表..