
半自动终端机调试与维护方法介绍..
文章来源:本站 发表时间:2020-07-27 点击: 1224
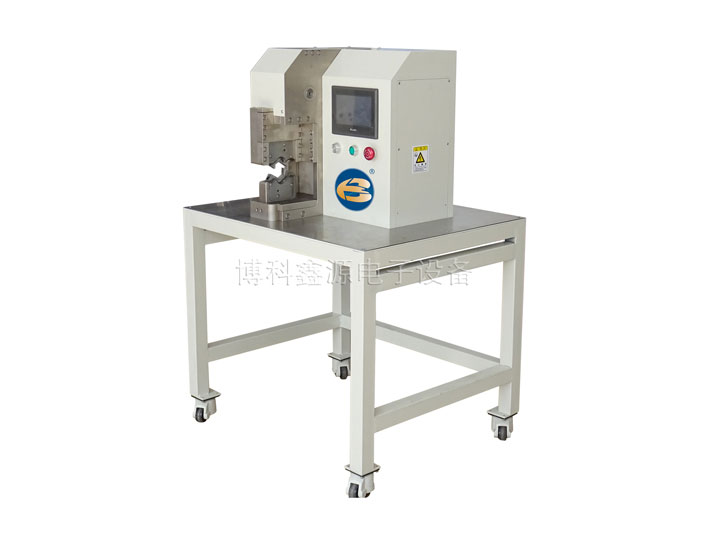
终端结构简介:
上面列出了四种具有不同材料编号的端子. 为了进行比较,每个端子都由功能区域和芯线夹层/绝缘胶带组成.
端子组件图标:
组装端子时,模具仅负责将线夹铆接到电线上,而功能区域保持其原始形状不变.
末端铆接的原理:
(1)半自动终端机的模具结构:
每个部分的结构和功能简介:
1. 刀模上模的冲头由上刀/表皮/上芯组成. 向下压上芯/表皮刀片可将端子夹铆接在一起,上切刀可将下切刀向下推;
2. 下模由下刀具/下芯/下皮组成;下芯/下皮负责将端子夹铆接在一起,下刀与下皮配合以切割端子板;
3. 返回件负责阻塞卡在上刀片中的端子;
4. 进给底板负责确保进给端子时端子平行进入;
5. 进给机构负责将端子铆接后将端子进给到模具,并自动进给.
(2)工作原理:
安装端子时,将端子直接放在下刀片上方,将剥开的电线放入端子夹中,踩上端子机脚踏板,然后将刀模的上冲模铆接下来按下,铆接用端子夹包裹铜线和绝缘皮,并同时切断端子排;上模冲头返回,缩回片阻塞上刀片R的铆接端子,上冲头驱动进纸爪将端子发送到下刀片的顶部,刀模停下来准备第二轮铆接动作.
(3)调试和安装
1. 刀片识别
下芯和下皮刀片的形状相同,没有明显区别,只有识别刀片上标记的数字可以用来区分.
规格标识: 3.0X1.4
第一个数字3.0表示刀片厚度3.0mm,第二个数字1.4表示刀片R角宽度.
2. 工具模具调试(在机器上调试更容易)
①安装模切刀片.
关闭终端机的电源开关,卸下上和下刀模刀片,安装下芯/阻碍刀片和要更换的下切刀,拧紧下切刀的螺钉,然后按切刀芯用扳手检查下切刀是否为弹性弹跳.
②调整进纸盖和底板的位置.
抬起物料带压板的手柄,松开盖板螺钉,然后如下图所示放置端子(盖板的边缘卡在端子芯夹和绝缘夹之间),安装终端,然后进行调整. 在盖位置拧紧盖螺钉.
盖板调整标准: 抬起物料带压板,可以在盖板中左右灵活地推压端子,但不能前后摆动,在物料带压板时切勿拉扯物料带被放下.
松开锁定底板的螺钉,并根据端子调整进纸底板的位置. 终端绝缘皮夹靠近下刀,物料带成一直线.
③调整进给爪的位置.
抬起物料带压板的手柄,手动送入端子,将端子与下刀片的中心对齐,放下压板,将送布爪尖端的前后位置调整为相同线作为终端皮带孔,然后调节进料爪调整按钮以进料. 将爪调整到进料皮带的孔中.
调整进纸爪位置的方法: 松开进纸调整锁紧螺丝并拧紧进纸调整旋钮:
按红色箭头女孩: 进纸夹向左移动;按下绿色箭头扭转: 进纸夹向右移动;
注意: 当送入爪形尖端处于适当位置时,它不应超出送入底板的右端,从而导致爪形尖端悬挂在空气中,这将导致进给不稳定.
此外: 供纸调节锁定螺丝中有三个螺纹孔. 如果某个螺孔的位置不够,则无法将进给爪调整到适当的位置,可以更换螺孔的位置,以达到调整到适当位置的目的.
为确保终端机一次进给仅发送一个终端,终端条盖应覆盖多余的条孔,并且在进纸爪的左侧仅保留一个条孔以防止进料爪与其他物料皮带孔接触的相互作用.
端子排盖板的调节方法: 松开两个锁紧螺钉,然后从左向右直接推动端子排盖板.
④开始铆接检查送料.
打开电源开关,踩下脚踏板检查进纸状态,如果有偏移,及时调整进纸爪位置,调整方法同上.
⑤安装上刀片.
关闭终端机的电源开关,依次安装上芯/上皮/上切刀,调整上切刀的位置,锁定刀片螺钉,(上切刀的最低点与表皮刀片R)
⑥用手转动主轴以检查工具和模具的配合.
用手指伸入控制箱后方的圆孔中,然后按照红色箭头方向手动按下离合器的长螺钉,使用活动扳手将主轴固定在机器背面端子机,然后在检查刀模铆接条件的同时,手动沿红色箭头方向旋转主轴.
#p#分页标题#e#检查以下项目:
1. 上皮刀片的侧面靠近下刀的侧面,上皮不能被压在下刀上;
2. 无法将上芯刀片压到厚度计上;
(如果存在上述两个缺陷,请松开模具底部的测厚仪的螺钉,并来回调整测厚仪. )
3. 上刀片无法压在弹出器上; (如果将上部刀片按压在弹出器上,请拧松弹出器的螺钉以调整弹出器的位置),但是弹出器必须靠近上部核心刀片.
4. 旋转主轴可以轻松完成圆周运动,而不会产生任何其他卡阻. 摇晃听到机器发出清晰的“喀哒”声,表明机器已安装到位.
(如果上述1/2/3处没有缺陷,但仍不能轻松旋转一圈,请增加终端机的总高度调节旋钮几次,然后重试直到其旋转一圈)
总高度调整方法:
首先使用活动扳手松开高度调节螺钉以拧紧螺母,然后将3mm内六角扳手插入总高度调节螺钉周围的小孔中: 沿红色箭头方向扭转: 降低总高度;沿绿色箭头方向扭转: 将总高度调整得更高.
⑦调整高度.
打开电源开关,然后将剥线的电线延伸到切刀模具中的端子. 根据压接标准和压接位置,踩下踏板压接端子端子机,并用卡尺测量铆接端子的高度. 将测得的高度与“端子压接规范”中高度和宽度表中的差异进行比较,以调整高度.
如果高度不在此范围内,则调整高度: 调整高度时,首先调整总高度调整旋钮以调整高度h1以符合按压标准,然后关闭电源开关,并插入左索引手指插入刀模中以支撑上刀片. 用右手拉出h2调节旋钮,并将其旋转到相应的高度刻度,向上推上刀片,然后锁定上刀片螺钉.
半自动端子机刀模的拆卸方法: